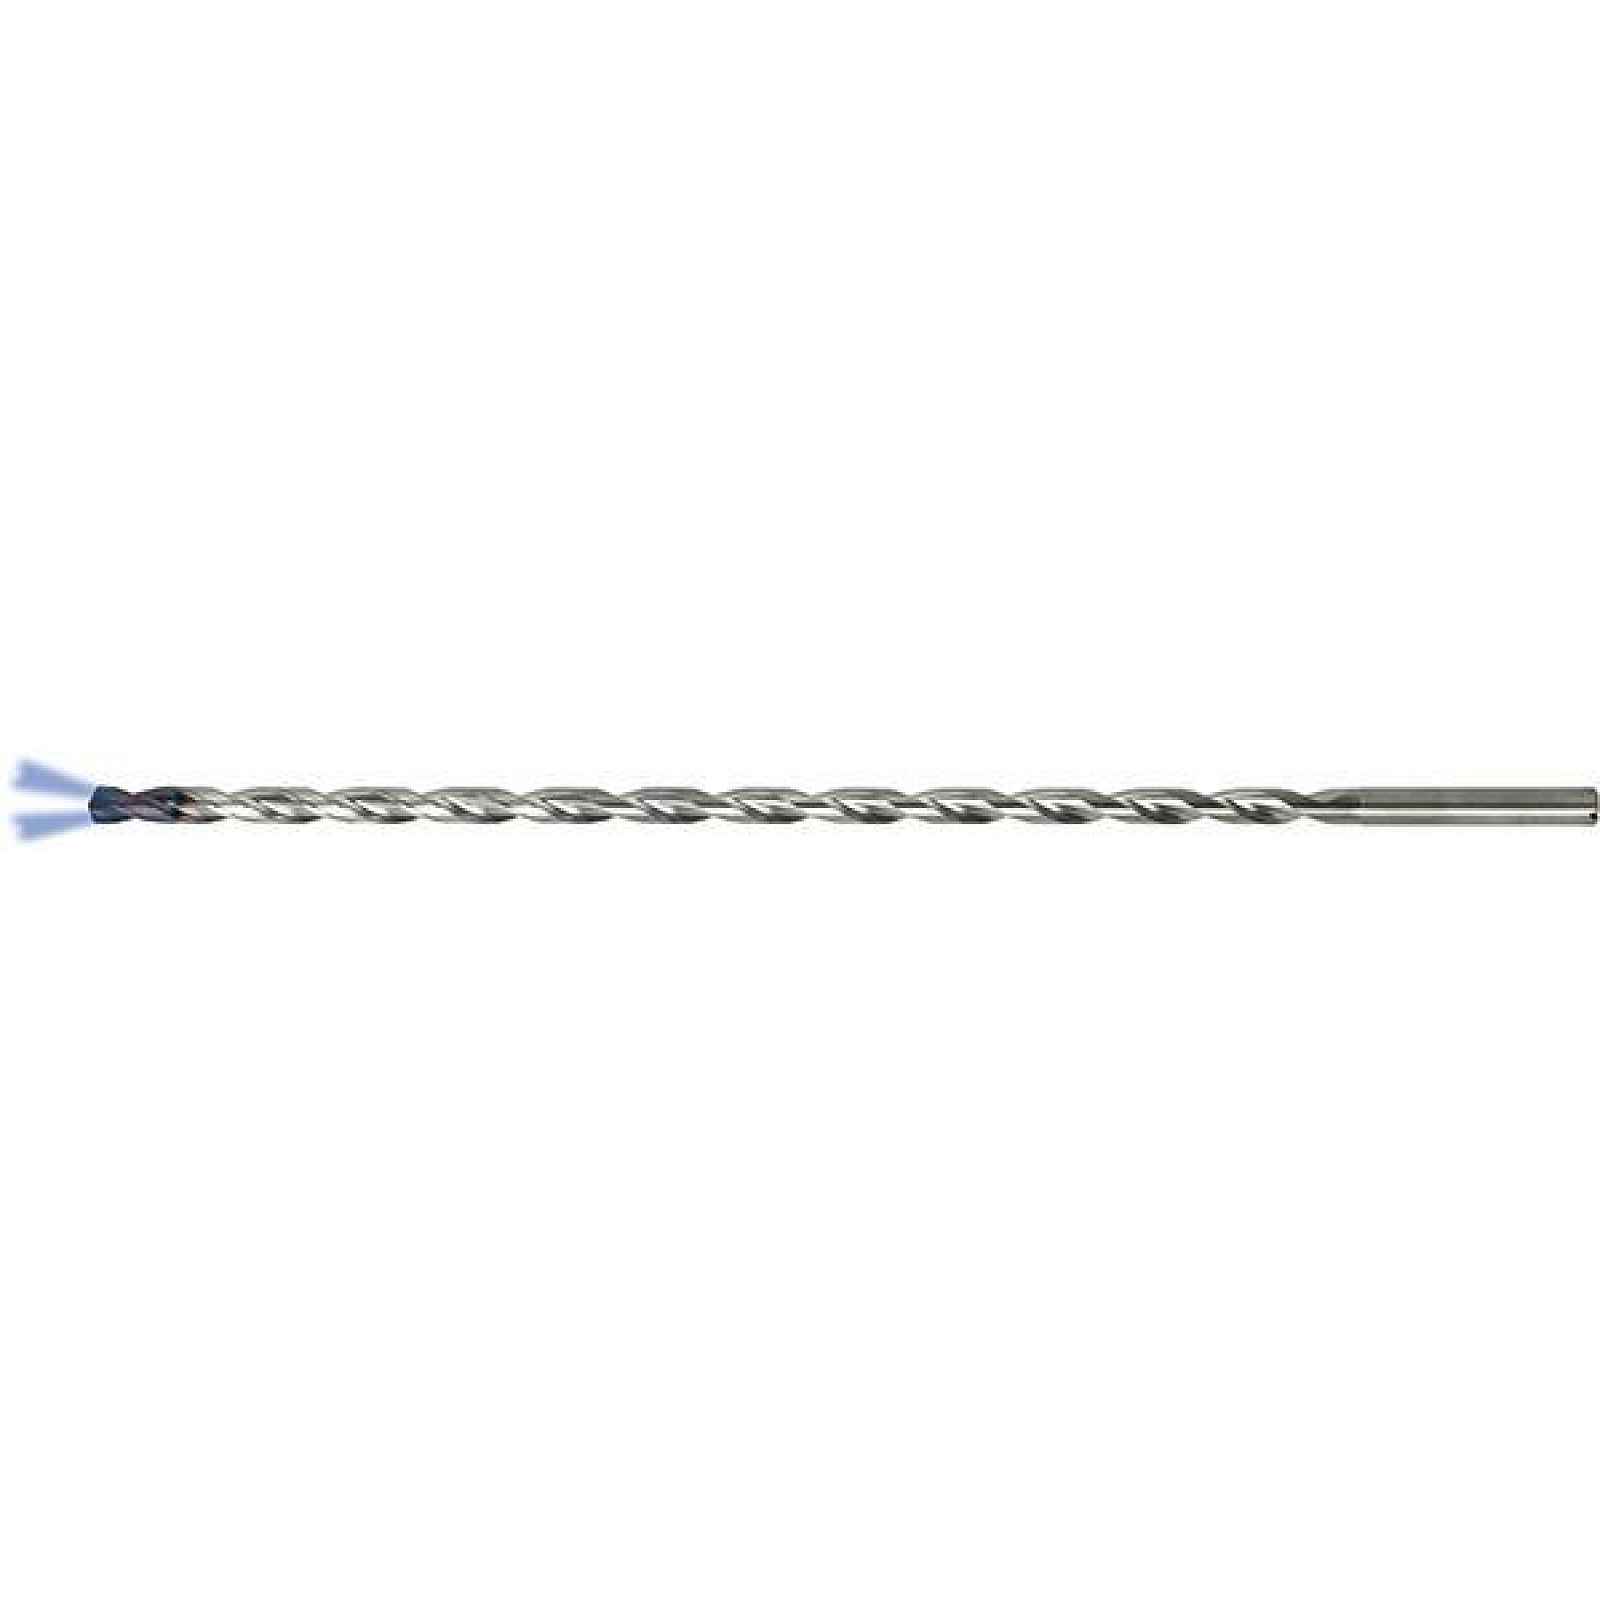
Vrták do otvorů WN9065130050000 tialn,
Vrták pro vrtání do hlavy otvory WN9065130050000 TiALN, úchyt HA, chlodz.wewn.VHM 5,0 mm GÜHRINGVrták do hlubokých otvorů, 30 x D Průběh operace RT 100 T: • Frézování povrchu v pravém úhlu k ose vrtáku během vytváření otvoru. • Provedení válcového pilotního otvoru (tolerance F9) s minimální hloubkou 1 x D. • Vstup do pilotního otvoru rychlostí cca 300 otáček /min při f = 500 mm/min. • Nastavení tlaku chladicí kapaliny a rychlosti otáček. • Nepřerušované vrtání do plné hloubky bez cyklu odvádění třísek. • U průchozích otvorů s šikmým výstupním otvorem je třeba posuv snížit na 40 % přibližně na 1 mm před propíchnutím. • Po dosažení hloubky vrtání vypněte otáčky a přívod chladicí kapaliny, výstup z vyvrtaného otvoru při rychlých otáčkách. • Konvenční mazání chladicí kapalinou při tlaku nejméně 40 barů. Všechny vrtáky do hlubokých otvorů musí být při zavádění do materiálu vedeny. Vrtáky nemohou volně pracovat v pracovním prostoru stroje při plné rychlosti otáčení. Provedení: pravotočivé. Speciální tvar drážky s dvojitou fází a speciálním broušením. Spirálové drážky pro přívod chladicí kapaliny Boční úhel náběhu 30°. Použití: pro otvory s velmi úzkými tolerancemi průměru a velmi vysokou kvalitou povrchu. Určeno pro vrtání velmi hlubokých otvorů max. 30 x D, s vysokou řeznou rychlostí. Používají se zejména pro krátkodobé materiály, jako je ocel, šedá litina, vylepšená šedá litina, tvárná a perlitická litina a slitiny hliníku s vysokým obsahem křemíku.Parametry Celková délka l1: 208 mm Délka úchopu l3: 36 mm Délka spirály l2: 168 mm INOX austenit. : 64 INOX duplex: 51 INOX ferit. /martenz. : 80 Ø úchop h6: 6 mm Ø m7/h7: 5,0 mm Ocel < 1000 N/mm2: 80 Ocel < 1400 N/mm2: 60 Ocel < 1400 N/mm2 f: 0,125 mm/ot. Ocel < 700 N/mm2: 110 Ocel < 55 HRC: 50 Slitina mědi: 100 Litina GG/GTS: 120 GGG litina: 96