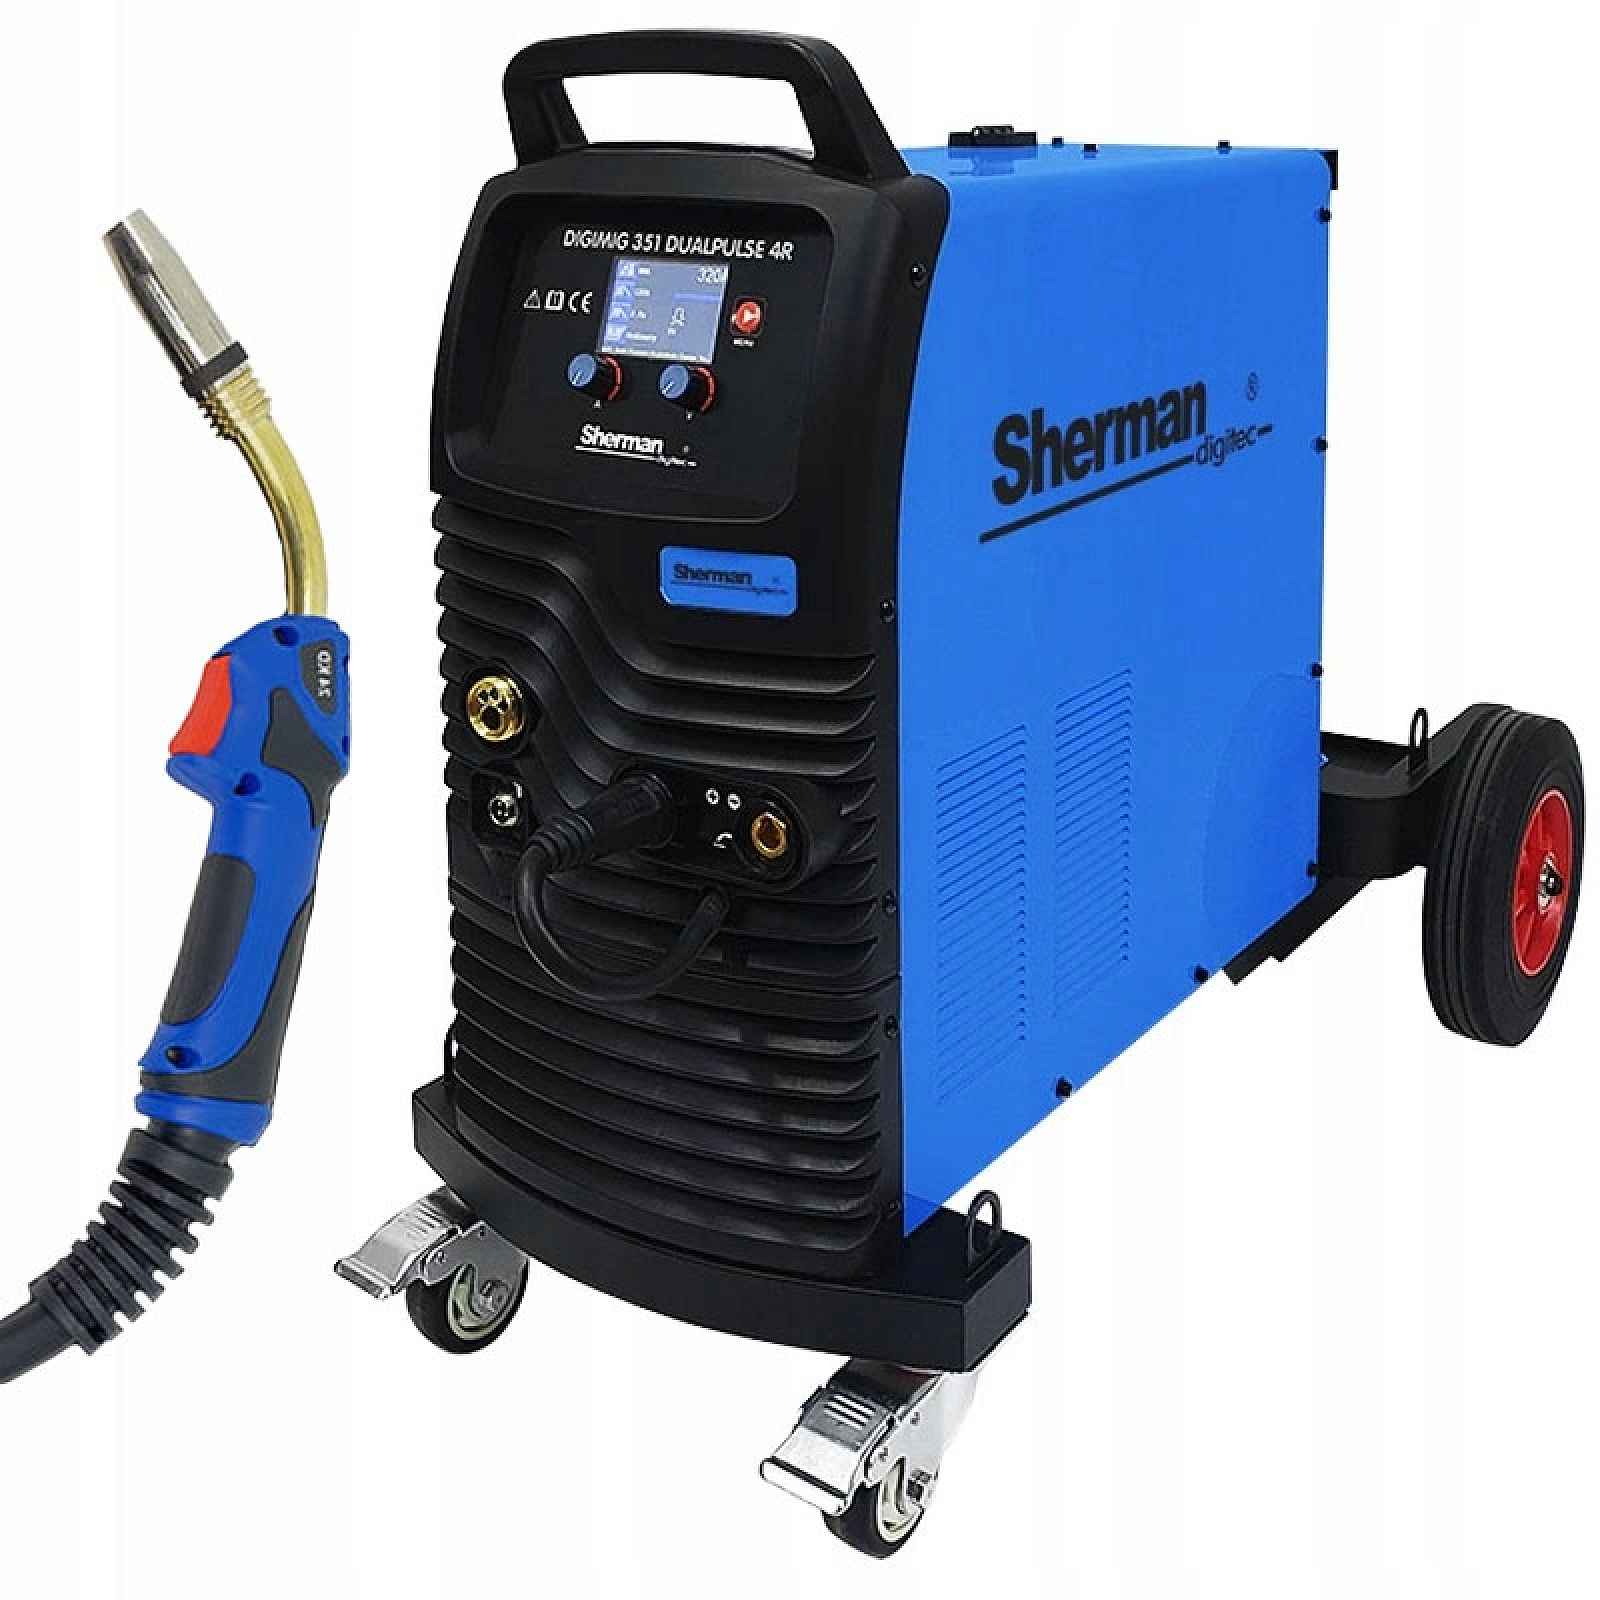
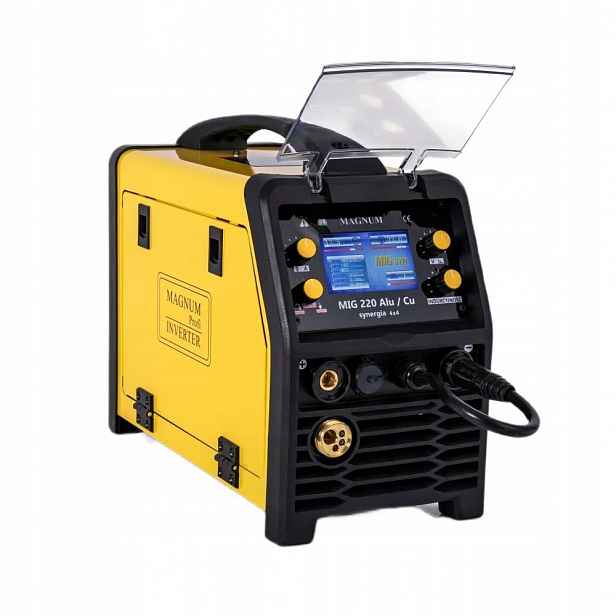
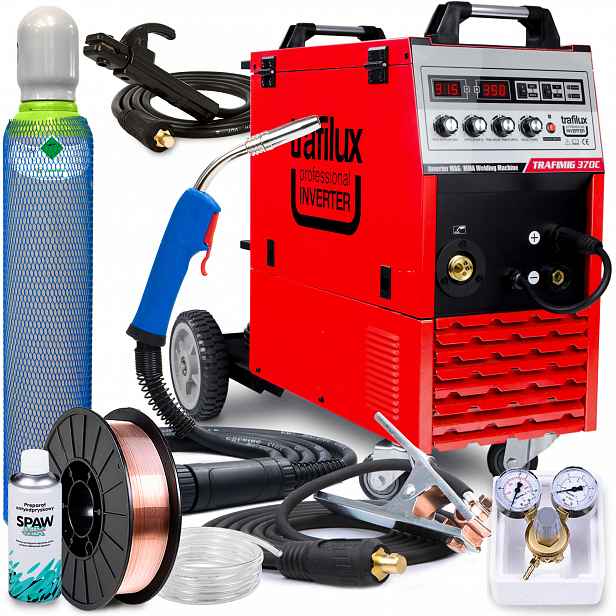
⚡SVAŘOVACÍ STROJ MIGOMAT SHERMAN 351 DIGIMIG DUAL PULSE 4R SYNERGIE MIG/MAG MMA ALU⚡Sherman DIGIMIG 351 DUALPULSE 4R je pokročilý migomat, který kombinuje tři metody práce: MIG/MAG, MMA a TIG Lift. Díky podpoře režimů Pulse a Twin Pulse umožňuje zařízení dosáhnout mimořádně estetických, čistých spár s charakteristickým efektem šupin a zároveň omezit odlupování a deformaci materiálu. Synergické programy, možnost svařování dráty v krytu plynů a samoochranných zařízení (FLUX) a také možnost připojení držáku Spool Gun činí svařovací stroj vhodným pro zámečnické, automobilové a výrobní dílny. Jedná se o solidní řešení pro profesionály, kteří očekávají kvalitu, výkon a pohodlí v jednom zařízení.3V1 – JEDNO ZAŘÍZENÍ, TŘI METODY SVAŘOVÁNÍSherman DIGIMIG 351 DUALPULSE 4R kombinuje tři klíčové metody svařování: MIG/MAG, MMA a TIG Lift. Díky tomu se osvědčuje jak při přesných spojích tenkých plechů, pevných konstrukčních svárech, tak i při opravách nebo dílenských pracích, kde je důležitá univerzálnost. Uživatel může v jednom zařízení plnit různorodé úkoly – od svařování uhlíkové a nerezové oceli až po hliník – bez nutnosti použití několika samostatných svařovacích strojů. Jedná se o praktické řešení pro dílny, servisy a výrobní závody, které oceňují multifunkční vybavení, které šetří čas i místo.TWIN PULSE – PROFESIONÁLNÍ SPÁRY S EFEKTEM ŠUPINFunkce Twin Pulse v migomatu Sherman DIGIMIG 351 DUALPULSE 4R je pokročilou variantou pulzního svařování, při kterém se svařovací proud mění ve dvou rozsazích – vysokém a nízkém. Díky tomu svar získává charakteristický, estetický vzhled „slupky“, připomínající svary vyrobené metodou TIG a zároveň zachovává vysokou účinnost metody MIG/MAG. Twin Pulse snižuje množství odštěpků, omezuje přivádění tepla a minimalizuje deformace materiálu, což je obzvláště důležité při svařování hliníku a tenkých prvků. Tato funkce je neocenitelná v automobilovém průmyslu, výrobě lehkých konstrukcí a všude tam, kde kromě odolnosti záleží také na vizuální kvalitě spojů.LUTOSVAŘOVÁNÍ – PŘESNÁ METODA PRO POZINKOVANÉ PLECHY A JEMNÉ PRVKYSvařovací stroj Sherman DIGIMIG 351 DUALPULSE 4R nabízí možnost svařování – pokročilou techniku, která funguje podobně jako tradiční svařování MIG/MAG, ale využívá mnohem menší množství tepla. V tomto procesu se spojí pouze pájka, nikoli základní materiál, což umožňuje zachovat integritu tenkých, pozinkovanýchplechů a zabránit poškození jejich ochranných povlaků. Díky tomu se lutosvařování skvěle osvědčuje při opravách karoserií, při práci s prvky z z nerezové oceli a při spojování různých kovů, jako je ocel s kyselinovzdornou ocelí nebo mědí. Jedná se o řešení, které umožňuje dosáhnout trvalých, estetických spojení s minimálním rizikem deformací a přehřátí.NEJDŮLEŽITĚJŠÍ VÝHODY MIGOMATU:✅ IGBT – moderní bipolární tranzistory, které zajišťují minimální elektromagnetické rušení a malé ztráty výkonu. Zvyšují účinnost a prodlužují spolehlivost zdroje proudu. Umožňují vysokou frekvenci přepínání, čímž zajišťují bleskové přizpůsobení proudu změnám parametrů během svařování.✅ SVAŘOVACÍ STROJ 3V1 – invertorový zdroj, který efektivně a bezporuchově kombinuje několik svařovacích metod. Migomat neboli svařování inertním plynem MIG a aktivním plynem MAG spolu se svařováním obalenou elektrodou MMA. Navíc umožňuje použití držáku TIG s ventilem pro svařování metodou Lift s dotykovým zapálením oblouku.✅ 2T – svařování dvojtaktem. Pro uvolnění oblouku stiskněte tlačítko na svařovací rukojeti a přidržte jej během svařování, uvolnění tlačítka způsobí zhasnutí svařovacího oblouku. Navíc má funkce TIG před a po úniku plynu.✅ 4T – svařování čtyřtaktem ( MIG/MAG). Pro uvolnění oblouku stiskněte tlačítko na svařovací rukojeti a poté jej uvolněte. Udržování oblouku bude pokračovat. Pro zhasnutí svařovacího oblouku je třeba znovu stisknout tlačítko a poté ho uvolnit.✅ SPOT – funkce bodového svařování. Vybavena nastavením odtoku plynu před procesem svařování. Má zvláštní význam zejména v případě bodového svařování (SPOT), kde během krátké doby dodáváme náhlý skok výkonu, který má za cíl svařovat dva prvky. Nastavovacími parametry jsou také nejčastěji doba svařování, to vše zakončeno odtokem plynu po procesu svařování, který má za cíl chránit ještě zahřátý svár.✅ TIG LIFT – zapálení oblouku metodou TIG bez použití ionizátoru. Zapálení se provádí dotykem materiálu wolframovou elektrodou a jejím odtažením ve vzdálenosti pro stabilní svařovací oblouk.✅ PRE GAS (plyn před ) – odtok plynu před zapálením oblouku. Chrání jezírko před škodlivými účinky atmosférického vzduchu. Regulace vyjádřená v sekundách.✅ POST GAZ (plyn po ) – odtok plynu po procesu svařování. Chrání