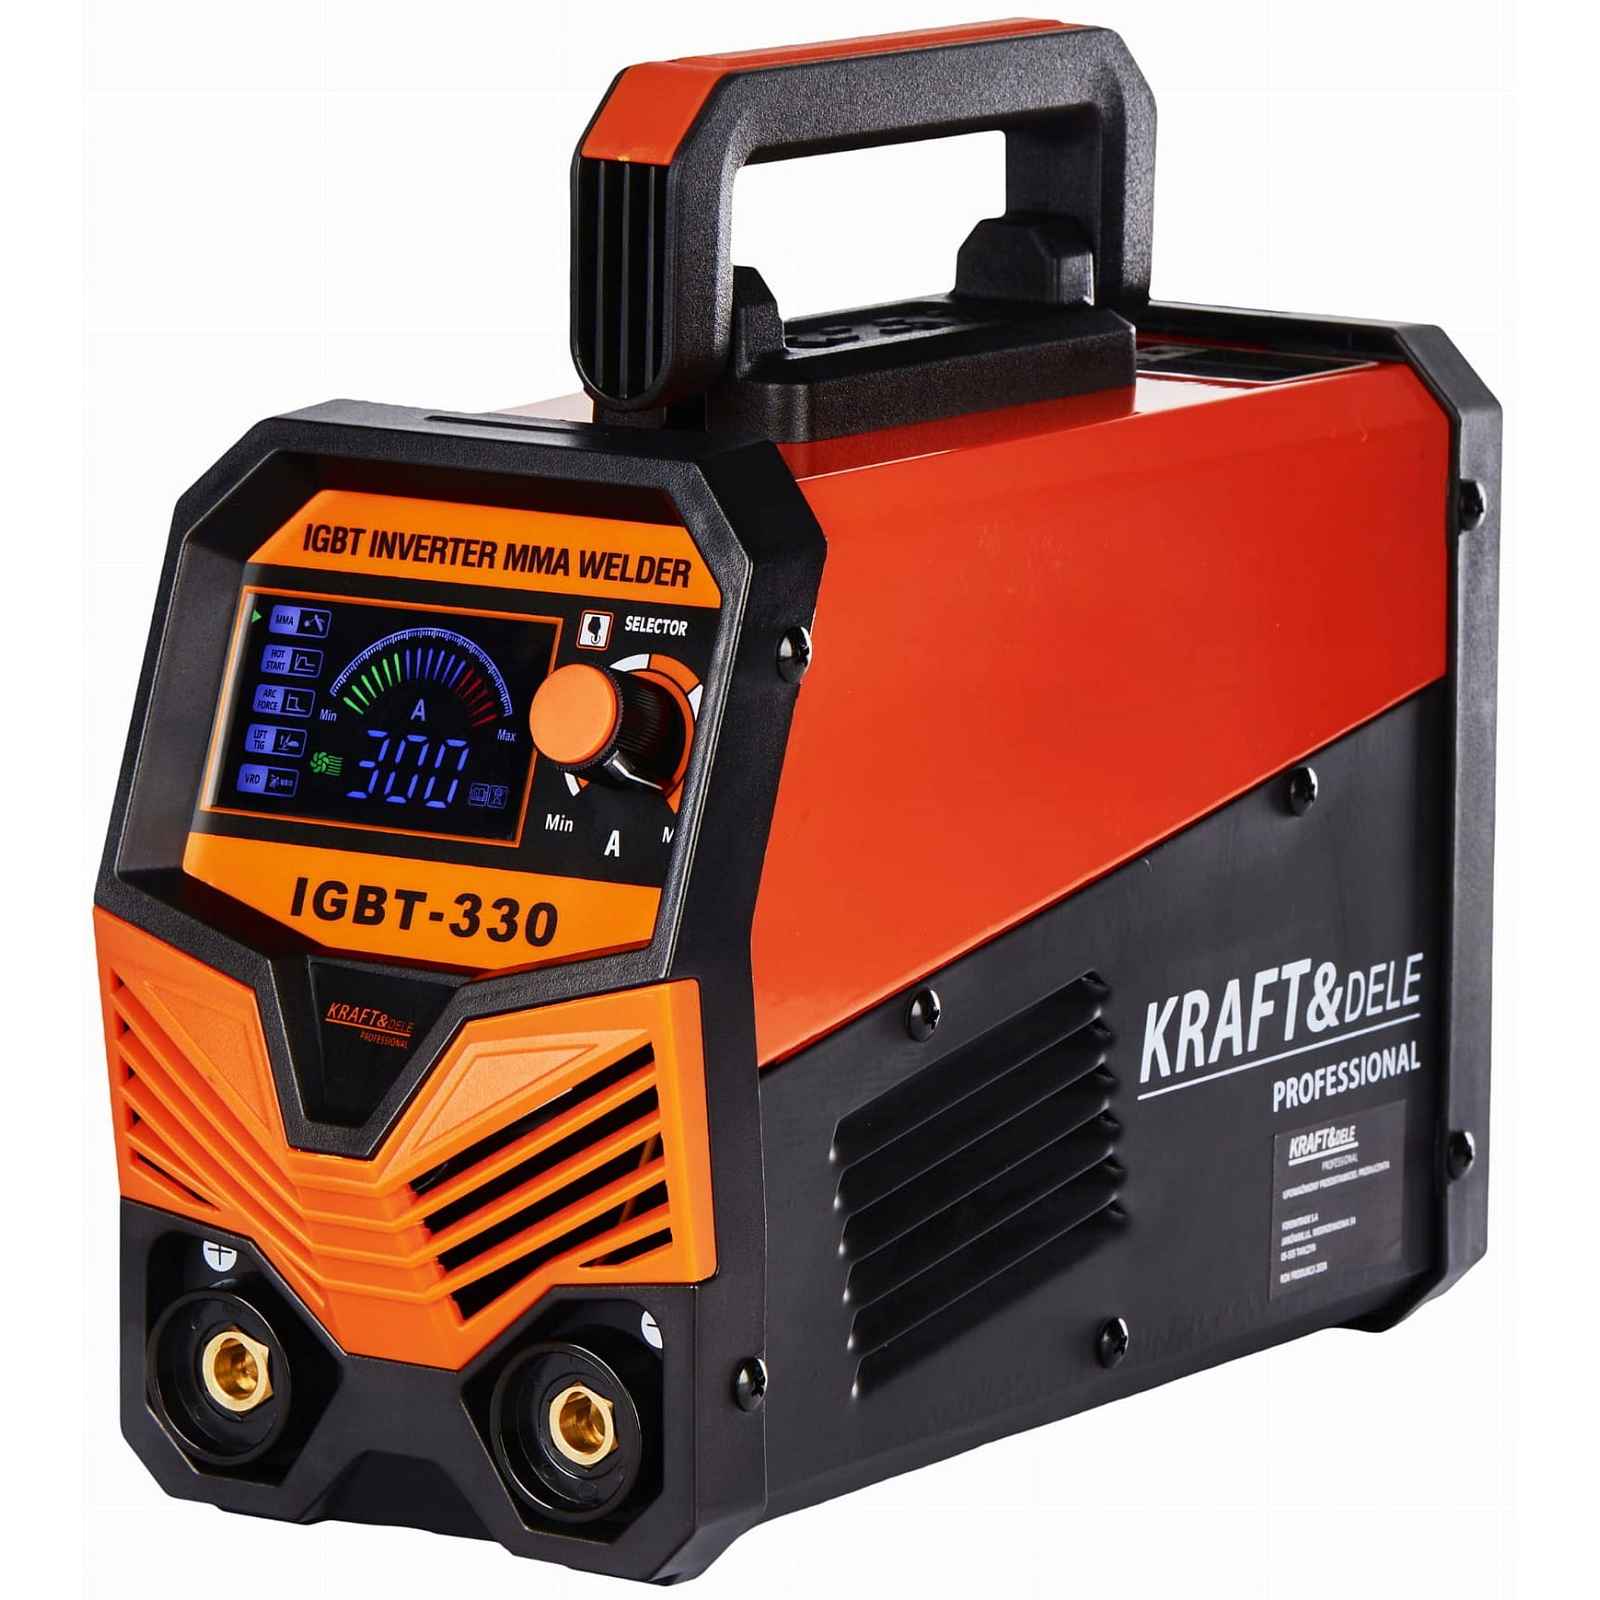
Svařovací Stroj Igbt/mma/lift/tig 330A KD1878 Kraft&dele
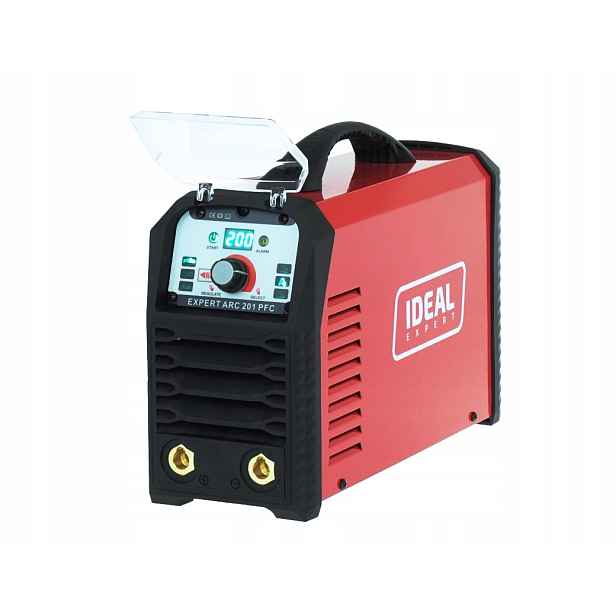
KD1878 je invertorová svářečka s technologií IGBT určená pro svařování metodou MMA obalenou elektrodou. Podporuje elektrody od 1,6 do 4 mm a umožňuje práci jak ze sítě 230 V, tak z generátoru. Zařízení váží přibližně 4 kg, což z něj dělá přenosný pracovní nástroj vhodný pro práci v dílně i v terénu. Celý popis ↓
Popis Svařovací Stroj Igbt/mma/lift/tig 330A KD1878 Kraft&dele
- Invertorová svářečka IGBT MMA 300A – Kraft&Dele KD1878
- Max. svařovací proud 300 A Rozsah regulace 20 – 300 A Technologie IGBT Hmotnost cca. 4 kg
- Charakteristika zařízení
Technologie IGBT
Tranzistory IGBT představují vývoj technologie MOSFET a používají se v moderních invertorových svařovacích strojích. Promítají se do nižší hmotnosti zařízení, vyšší energetické účinnosti (85 %) a delší životnosti elektronického systému ve srovnání s řešeními starší generace.
Zobrazit celý popis
Digitální LCD displej
LCD displej zobrazuje aktuálně nastavenou hodnotu svařovacího proudu. Čtení je jednoznačné a nevyžaduje interpretaci analogové stupnice, což snižuje riziko chybného nastavení parametrů, zejména při práci s elektrodami různých průměrů.
Plynulá regulace proudu
Rozsah 20 až 300 A s nastavitelným potenciometrem umožňuje přizpůsobit parametry svařování tloušťce materiálu a průměru elektrody. Nízký spodní rozsah (20 A) umožňuje práci s tenkými plechy a elektrodami o průměru 1,6 mm, zatímco horní rozsah (300 A) podporuje elektrody o průměru 4 mm a silnější konstrukční prvky.
Termostat a chladicí ventilátor
Vestavěný termostat monitoruje provozní teplotu zařízení a v případě přehřátí vypne svařovací stroj před poškozením systému. Ventilátor aktivně odvádí teplo z skříně, což je obzvláště důležité při pracovním cyklu ve výši 35 % – zařízení vyžaduje technologické přestávky každých několik minut intenzivní práce.
Měděné vinutí transformátoru
Vinutí z mědi se vyznačuje nižším odporem a lepší tepelnou vodivostí než hliníkové vinutí. To se promítá do stabilnějšího svařovacího oblouku a menších ztrát energie během provozu.
Napájení ze sítě a agregátu
Svařovací stroj pracuje při napětí 220–230 V / 50–60 Hz. Možnost napájení z generátoru rozšiřuje rozsah použití o místa bez přístupu k pevné elektrické síti – staveniště, průmyslové areály, polní práce.
Technická specifikace
ModelKD1878 VýrobceKraft&Dele Metoda svařováníMMA (svařování obalenou elektrodou) TechnologieIGBT Napájení220–230V / 50–60Hz Jmenovitý vstupní proud47A Rozsah výstupního proudu20–300A Napětí bez zatížení60 V Pracovní cyklus35% Účinnost85% Koeficient výkonu0,73 Třída izolaceF Průměr elektrod1,6–4 mm DisplejDigitální LCD VinutíMěděný Rozměry28 × 20 × 4 kg
Pracovní cyklus 35% — co to znamená v praxi
Pracovní cyklus určuje poměr doby svařování a doby odpočinku v 10 minutovém měřicím okně. Hodnota 35 % znamená, že zařízení může aktivně svařovat po dobu cca. 3,5 minuty, poté vyžaduje cca. 6,5 minuty přestávky na ochlazení. Překročení tohoto limitu má za následek zapnutí termostatu a automatické vypnutí zařízení. Jedná se o typický parametr pro svařovací stroje dílenské a amatérské třídy – průmyslové svařovací stroje dosahují cyklů 60 až 100 %.
- Použití
- Svařování ocelových konstrukcí – rámů, podpěr, plotů
- Opravy prvků z uhlíkové a legované oceli
- Svařování nerezové oceli (vyžaduje elektrody pro nerezovou ocel)
- Práce s mědí a jejími slitinami
- Svařování v terénu při napájení z agregátu
- Dílenské a servisní práce v malých provozech
- Školení a výuka svařování metodou MMA
- Obsah sady
- Invertorová svářečka KD1878
- Svařovací kabel MMA DIN s držákem elektrody
- Hromadný kabel DIN s svorkou
- Ochranný štít se sklem
- Kartáč s kladivem na strusku
- Návod k použití je v polštině
Kompatibilita elektrod
Svařovací stroj podporuje obalované elektrody o průměru 1,6 až 4 mm. Výběr elektrody závisí na tloušťce svařovaného materiálu: elektrody 1,6 – 2 mm se používají pro tenké plechy (1–3 mm), elektrody 2,5–3,2 mm pro materiály o tloušťce 3–8 mm a elektrody 4 mm pro silnostěnné prvky nad 8 mm. Typ obalu elektrody (zásaditý, rutilový, celulózový) je třeba přizpůsobit typu svařovaného kovu a požadavkům konektoru.