Spartus Sada pro invertorovou svářečku EasyTIG 208P Ac/dc Mma Puls 200A Alu
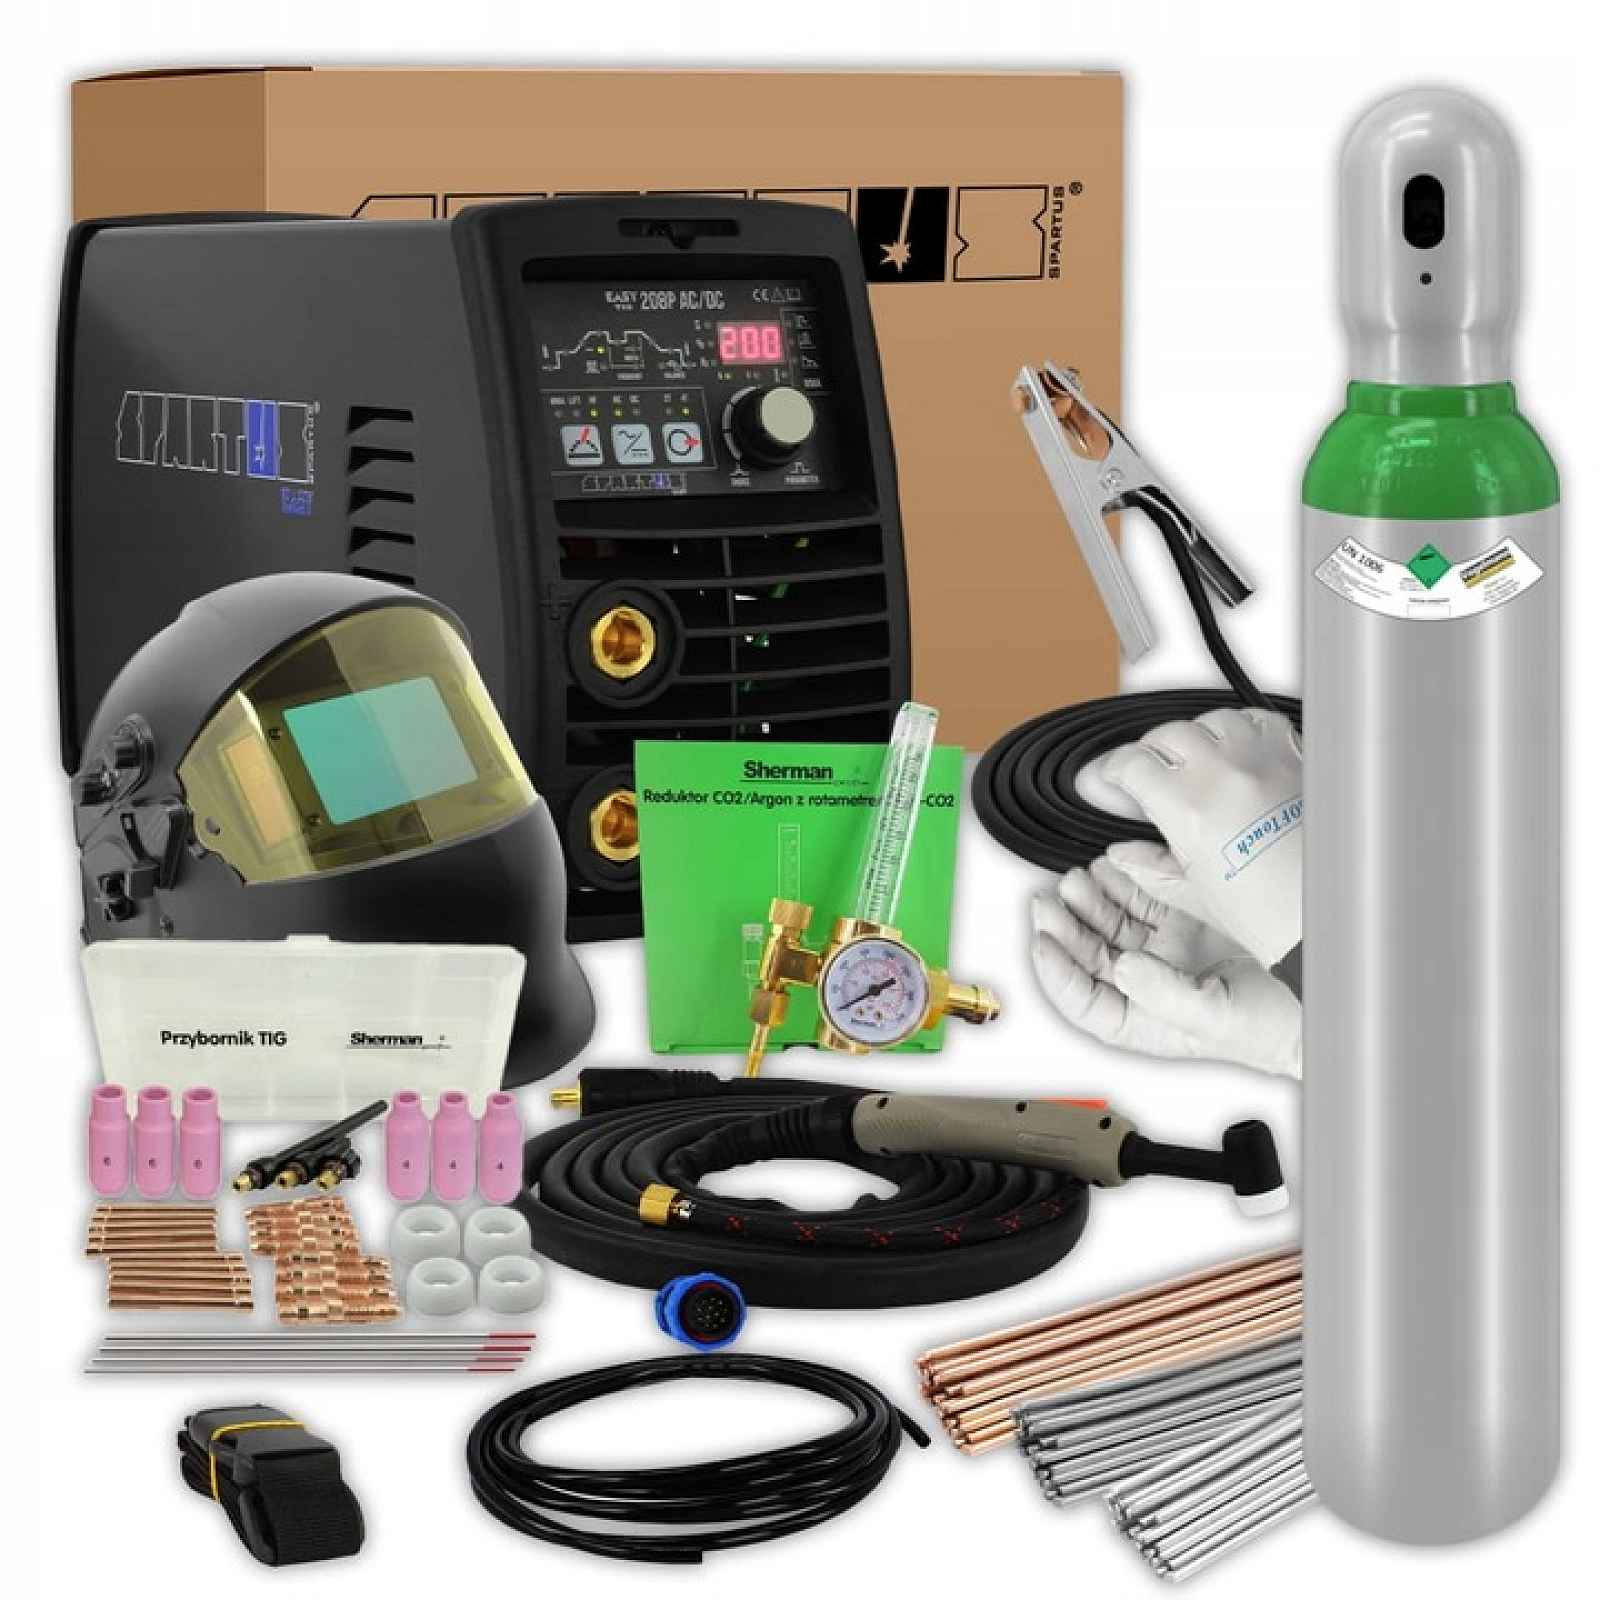
SPARTUS EASYTIG 208P AC/DC – SVAŘOVACÍ SADA #4Značka: Spartus | Metody svařování: TIG AC, TIG DC, MMA | Napájení: AC 230V/50Hz | Svařovací proud: 200A | Účinnost: AC 35 [200A]/DC 40 [170A]STANDARDNÍ VYBAVENÍ:SPARTUS®Svařovací stroj EasyTIG 208P AC/DCDržák TIG SPE 17 1B 4 mSada spotřebních… Celý popis ↓
Popis Spartus Sada pro invertorovou svářečku EasyTIG 208P Ac/dc Mma Puls 200A Alu
dílůHromadný kabel 3 mPlynová hadičkaNávod k použitíDOPLŇKOVÉ VYBAVENÍ:Vogelmann Plynová láhev Argon - 8 l 150 barSvařovací přilba V5Svařovací rukavice Weldas 10-1004LRedukce s rotametremVogelmann Sada 36 spotřebních prvků TIG drát 12.64 1,6 mm TIG drát 308LSi 1,6 mmVogelmann TIG drát ER5356 1,6 mmSPARTUS® Easy TIG 208P AC/DC jsou moderní, digitálně řízené invertorové svařovací stroje konstruované na základě tranzistorů IGBT a technologie PWM.
Jedná se o zařízení navržené a vyrobené s ohledem na práci v terénu. Malé, lehké a všestranné. Ideální pro svařování nerezových a kyselinovzdorných ocelí a hliníku.
Zobrazit celý popis
Vestavěná funkce svařování s nastavitelným pulsem umožňuje spojování i velmi tenkých prvků. Jednoduchý a intuitivní funkční panel umožňuje přesnou kontrolu všech nejdůležitějších parametrů svařování pro metody TIG a MMA.
Svařovací stroj je vybaven řadou moderních technologií, které podporují práci obsluhy, stabilizují výstupní parametry a chrání svařovací stroj před poškozením.
Mezi ně patří mimo jiné
Řídicí systém MCU okamžitě reaguje na jakékoli změny.
Systém inteligentní ochrany svařovacího stroje před přepětím a přehřátím.
Systém bezkontaktního zapálení oblouku HF – jednoduché a bezkontaktní zahájení oblouku metodou TIG.
Digitální ovládací panel – snadné ovládání a nastavení vhodných parametrů svařování.
TECHNICKÉ ÚDAJE
| Napájecí napětí | ~1× 230 V ± 10% 50 / 60 Hz |
| Příkon svařování TIG | AC 10 - 200 A / DC 10 - 170 A |
| Pracovní cyklus | TIG: AC 35% / DC 40% |
| Pre-plyn | 0 – 2 s |
| Post-plyn | 0 – 10 s |
| Doba nárůstu proudu | 0 – 10 s |
| Doba klesání proudu | 0 – 10 s |
| Příkon impulsu | AC 10 - 200 A / DC 10 - 170 A |
| Šířka impulsu | 5 – 95 % |
| Frekvence pulsu | 0.5 - 200 Hz |
| Frekvence střídavého proudu | 60 Hz |
| Tvar průběhu AC | obdélníkový |
| Vyvážení AC | 10 – 99 % |
| Režim provozu | 2T/4T: ano |
| Svařovací proud MMA | AC 10 - 170 A / DC 10 - 170 A |
| Volnoběžné napětí | 79 V |
| Spotřeba proudu | Tig DC 28A / TIG AC 33A / MMA DC 41A / MMA AC 39A |
| Výkonový koeficient | (cosφ): 0.6 |
| Účinnost | η: 85 % |
| Stupeň ochrany | IP21S |
| Hmotnost | 8.7 kg |
| Rozměry | 450 x 135 x 230 mm |
FUNKCE ARC FORCEUmožňuje regulaci dynamiky svařovacího oblouku. Zkracování délky oblouku je doprovázeno nárůstem svařovacího proudu, což způsobuje stabilizaci oblouku.Snížení hodnoty poskytuje měkký oblouk a menší hloubku zatavení, zatímco zvýšení hodnoty způsobuje hlubší zatavení a možnost svařování krátkým obloukem.Při nastavené vysoké hodnotě funkce ARC FORCE lze svařovat a udržovat tak oblouk o minimální délce a vysoké rychlosti tavení elektrody.FUNKCE HOT STARTPopulárně se jí říká horký start. Funguje v okamžiku zapálení oblouku, což způsobuje okamžité zvýšení proudu svařování nad hodnotu nastavenou svářečem.Funkce má za cíl zabránit přilepení elektrody k materiálu a představuje velké usnadnění při zapálení oblouku. V případě svařování drobných prvků se doporučuje tuto funkci vypnout, protože může způsobit vyhoření svařovaného materiálu.TIG AC/DCUmožňuje svařování metodou TIG střídavým proudem. Je to nezbytné pro svařování hliníku a jeho slitin.DOBA PŘEDVÝTOKU PLYNU 0 – 2 s.Doba od stisknutí tlačítka v rukojeti a otevření plynového ventilu do okamžiku zapálení oblouku.Obvykle by měl být delší než 0,5 s, aby dodal ochranný plyn do výstupu trysky hořáku, aby chránil místo zahájení svařování a wolframovou elektrodu.DOBA ODTOKU PLYNU 0 – 10 sDoba od zhasnutí oblouku do uzavření plynového ventilu za účelem ochrany svařovacího jezírka před vzduchem a za účelem ochlazení wolframové elektrody.Příliš krátká doba po odtoku může mít za následek oxidaci svaru. Při svařování v režimu TIG AC (střídavým