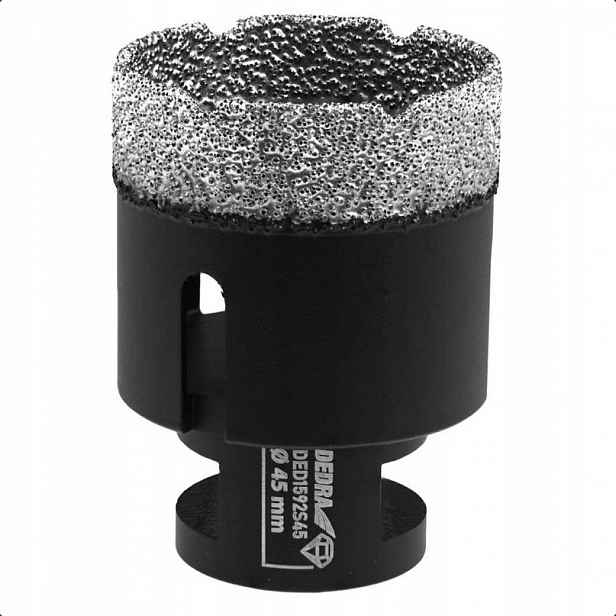
Sada Korunkových Pil Widia 16-53 MM Na Nerezovou Ocel, Kov, Hliník, Dřevo
Průměr vrtání (sada) : 16 - 18 - 20 - 22 - 25 - 30 - 35 - 45 - 50 - 53 mmMax. hloubka vrtání : 25,00 mmPrůměr stopky : 10,00 mmPrůměr vodícího vrtáku : 6,00 mmMateriál ostří : Karbid wolframu (TCT YG10X)Sada vykružovacích pil TCT je navržena pro přesné vrtání otvorů do:nerezových plechů a dílů (do… Celý popis ↓
Popis Sada Korunkových Pil Widia 16-53 MM Na Nerezovou Ocel, Kov, Hliník, Dřevo
25 mm),litiny,hliníku,laminátu (FRP), PVC, plastů.pro profesionální použití.Pro náročné průmyslové práce zvažte naše profesionální modely, jako je TCT16 na této stránce.Nová technologie zaručuje, že svařené segmenty jsou bezpečné, odolné a mají dlouhou životnost.Návod k obsluze:1. Metoda wcinania pod kątem 45 stopni (dla wiertarek ręcznych)Podczas wiercenia w gładkich powierzchniach metalowych (takich jak stal nierdzewna) wiertarką ręczną, piła otwornica ma tendencję do ślizgania się.
Zobrazit celý popis
Standardowa praktyka jest następująca:* **Ustawienie punktaka:** Powierzchnie stalowe są bardzo śliskie. Przed wierceniem należy użyć punktaka (lub dużego gwoździa), aby wykonać nacięcie w środku otworu. Zapewnia to stabilne osadzenie wiertła centrującego w nacięciu, zapobiegając jeho ślizganiu się i zarysowaniu blachy stalowej.* **Wcinanie punktowe:** Najpierw należy ustawić piłę otwornicę pod kątem około 45 stopni. Używając ostrza ze stopu, delikatnie dotknij i wyszlifuj mały, zakrzywiony rowek w miejscu docelowym.* **Wiercenie pionowe:** Po utworzeniu rowka i ustabilizowaniu wiertła, powoli wyprostuj wiertło do pozycji pionowej pod kątem 90 stopni i rozpocznij wiercenie normalnie w dół. To doskonale zapobiega ślizganiu się otwornicy po powierzchni metalu i zarysowaniu przedmiotu obrabianego, a także chroni wiertło centrujące.Lekkie z obu stron, ciężkie w środku:• Na początku: Delikatnie dociśnij wiertło, pozwalając, aby środek najpierw wniknął w blachę stalową.• Po wbiciu się głównego ostrza: Zastosuj równomierny, pionowy nacisk w dół, trzymając dłoń nieruchomo i unikając drżenia.• Gdy wiertło jest już prawie gotowe: Eksperci nazywają to „momentem penetracji“. Na ostatnim milimetrze przed penetracją należy natychmiast zmniejszyć nacisk, umożliwiając wiertłu powolne przesuwanie się. 90 % złamań zębów następuje, gdy w momencie penetracji zostanie przyłożona nadmierna siła, powodująca zakleszczenie wiertła.• 2. Ścisła kontrola niskich obrotów i prędkości obrotowej Wiertła węglikowe są najbardziej narażone na wysokie temperatury i silne wibracje. Im większa średnica otwornicy, tym niższa wymagana prędkość obrotowa. Na przykład, dla otwornicy 16 mm, eksperci zalecają następujący zakres prędkości obrotowych:• Wiercenie w stali nierdzewnej: Kontrolowane na poziomie około 300-500 obr. /min.• Wiercenie w zwykłych płytach stalowych/żelaznych: Kontrolowane na poziomie około 500-800 obr. /min.• Technika ekspercka: Nie naciskaj włącznika wiertarki do końca. Zamiast tego wykonuj ruchy przerywane, pulsujące lub użyj wiertarki z elektroniczną regulacją prędkości, aby zapewnić stałą niską prędkość, zgodnie z zasadą „wolno i stabilnie wygrywa wyścig“.3. „Chłodzenie olejem“ to sekret długowieczności: Węglik spiekany (węglik wolframu) jest niezwykle twardy, ale wrażliwy na ciepło. Jeśli podczas wiercenia zobaczysz biały dym lub czerwoną poświatę, zęby węglikowe oderwą się i odpadną.• Ciągłe chłodzenie wodą: Podczas wiercenia ktoś musi stale kapać wodą lub dolewać oleju maszynowego lub profesjonalnego płynu chłodzącego. Eksperci nigdy nie wiercą na sucho. Chłodziwo nie tylko chłodzi otwór, ale także smaruje i usuwa wióry.4. Siła robocza w momencie wiercenia na wylot (niewielka na obu końcach, duża w środku)• Wstępne wiercenie: Delikatnie dotknij wiertła. Siłę należy stosować dopiero po całkowitym wbiciu wiertła na wylot i gdy główne zęby skrawające zaczną się stykać.• Podczas normalnego wiercenia: Siłę należy przykładać równomiernie i pionowo w dół. Nigdy nie potrząsać dłonią; w przeciwnym razie nierównomierna siła spowoduje pęknięcie zębów.• Prawie na wylot: Eksperci, gdy poczują, że opór maleje i zbliżają się do ostatniego milimetra, natychmiast zmniejszają nacisk, polegając wyłącznie na bezwładności wiertła przy niskiej prędkości obrotowej. Dzieje się tak, ponieważ zakleszczenie występuje najczęściej w momencie penetracji; nadmierna siła może bezpośrednio spowodować pęknięcie zębów wiertła.Surowe środki bezpieczeństwa pracy