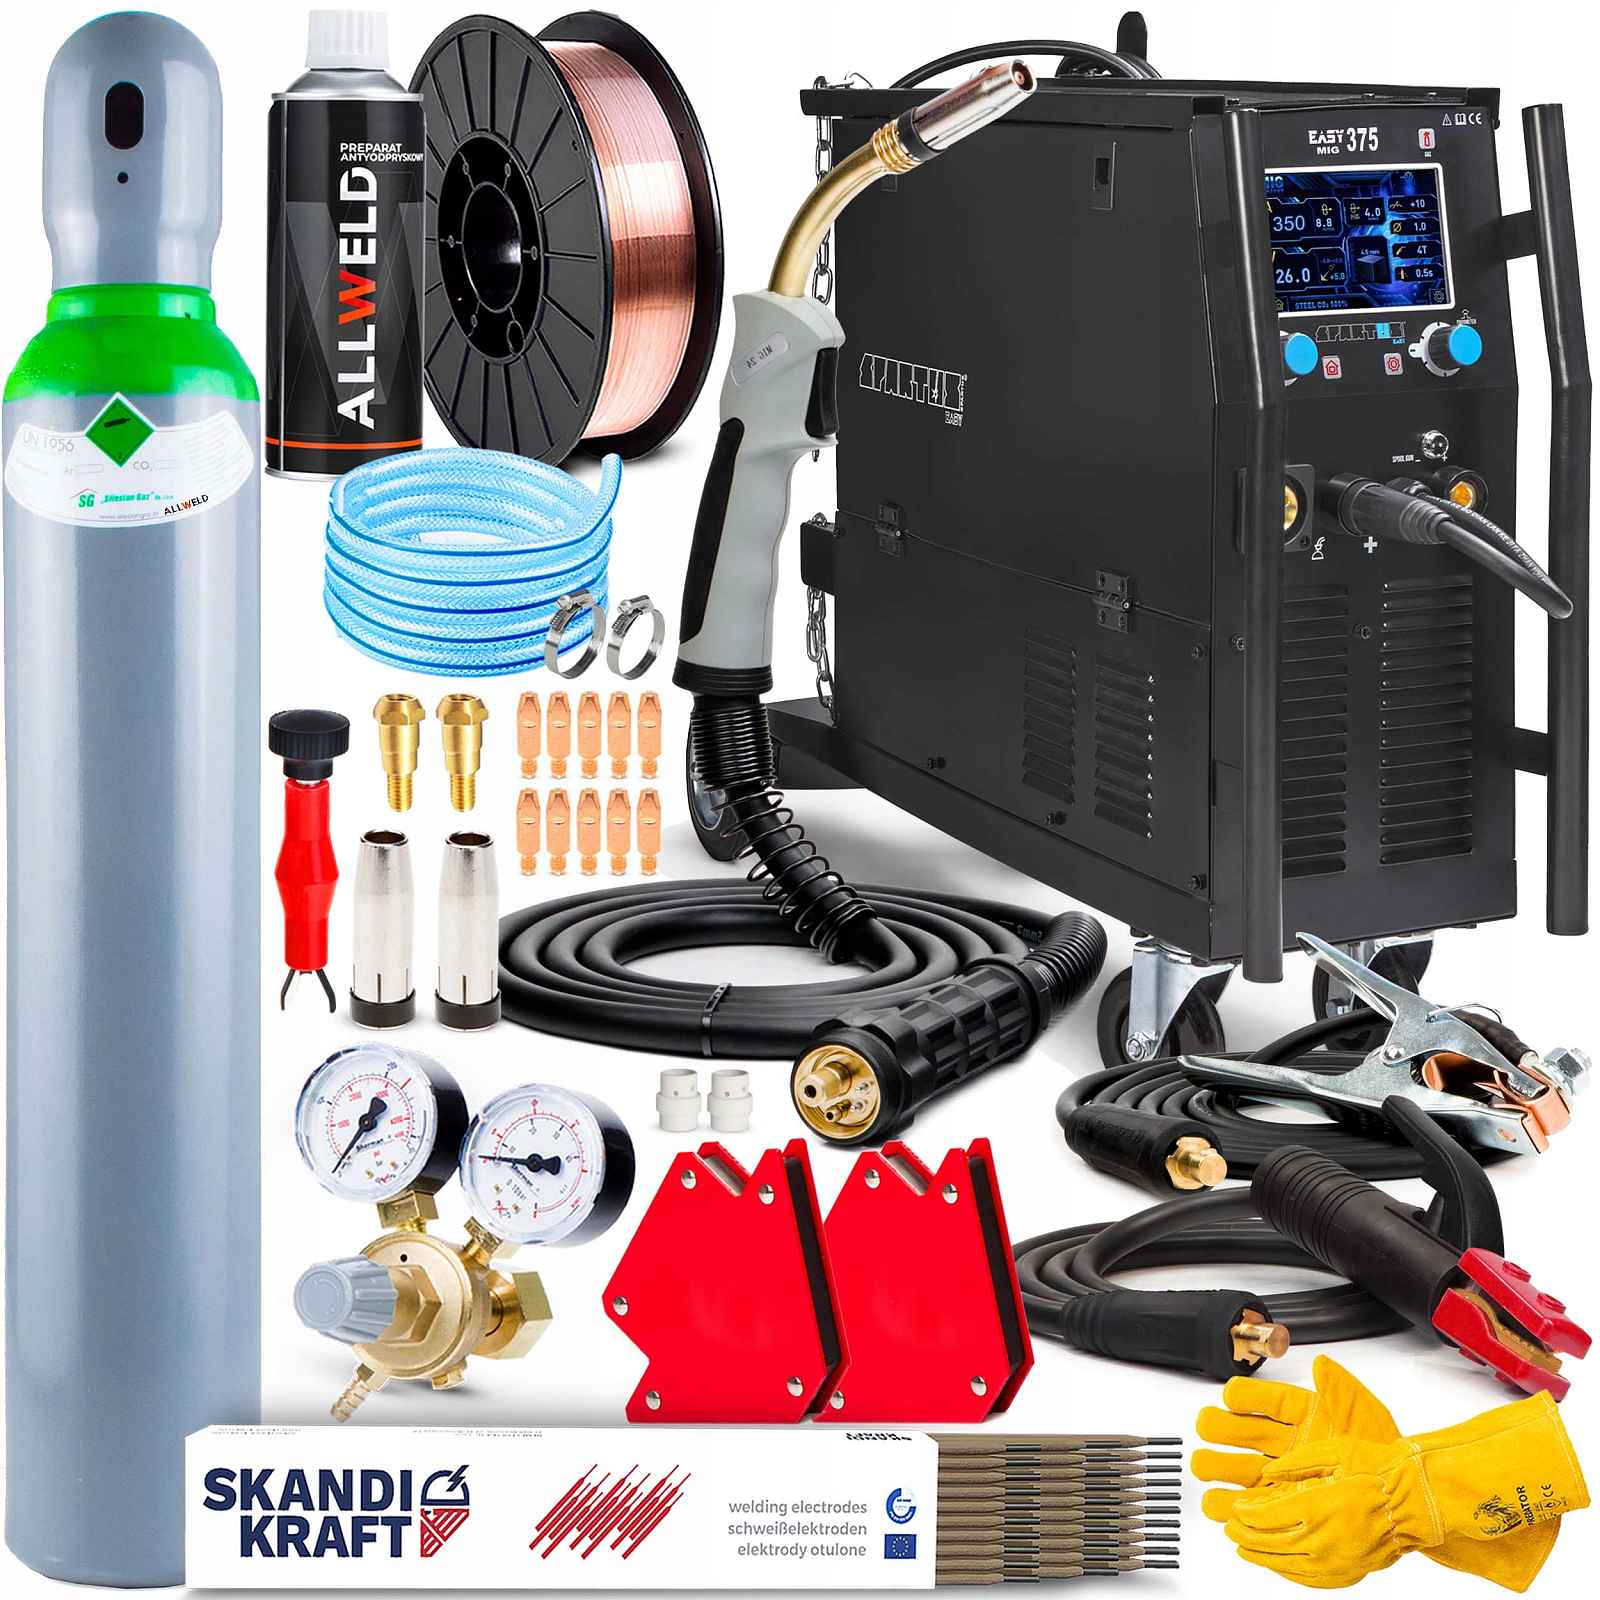
SVAŘOVACÍ STROJ MIGOMAT 3V1 SPARTUS 350A SYNERGIE FLUX
Výrobce: SPARTUS ║ Metody svařování: MIG/MAG, MMA, TIG DC, FLUX ║ Napájení: 400V ║ Svařovací proud: 350A ║ Účinnost: 60%SPOLEHLIVÉ SVAŘOVACÍ ZAŘÍZENÍ 3V1 S SYNERGICKÝM SVAŘOVÁNÍM A MOŽNOSTÍ SVAŘOVÁNÍ BEZ NUTNOSTI POUŽITÍ LÁHVEVÝHODY SVAŘOVACÍHO STROJE SPARTUS
Svařování proudem 350 A při 60 % pracovního cykluPro svařování metodou MIG/MAG, MMA, TIG LiftTřífázové napájení 400 VRežim synergického svařování MIG/MAG s možností ruční korekceInvertorová technologie IGBT – minimální elektromagnetické rušení, malé ztráty výkonuRežim provozu 2T/4T – dvoutakt a čtyřtakt pro krátké i dlouhé svařováníReg. Indukčnost umožňující svařování tenkých plechů, možnost pájeníFunkce Slow Feed – měkké spuštění podavače drátuFunkce Hot Start – snadnější zapálení elektrodyFunkce Burn Back – snadnější odlepení elektrodyFunkce Arc Force – snadnější svařování v nucených poloháchFunkce VRD – snížené volnoběžné napětíFunkce Test drátu – kontroluje správný posuv drátuProfesionální čtyřválcový podavač drátuSvařování bez nutnosti použití láhve – FLUXModerní LCD displej – snadné a rychlé nastavení parametrůVestavěná ochrana proti přehřátíPevné podvozky s prostorem pro láhevSVAŘOVÁNÍ VE 3 METODÁCH A FLUX
SPARTUS EasyMIG 375 je moderní invertorový svařovací poloautomat, konstruovaný na základě IGBT tranzistorů. Umožňuje svařování tavnou elektrodou v krytu inertních a aktivních plynů MIG/MAG, svařování obalenou elektrodou MMA a svařování TIG Lift s zapálením oblouku třením. Navíc zařízení díky možnosti změny polarity svařování umožňuje svařování samoochranným drátem bez plynu.
JEDNODUCHÉ OVLÁDÁNÍ
Nejnovější generace barevného LCD displej nám pomáhá snadněji nastavit svařovací stroj. Rychle a bez problémů můžeme nastavit proudové napětí a expresně spravovat funkce zařízení. Navíc displej v okamžiku korekce naznačuje tvar spáry a graficky doporučuje výběr tloušťky materiálu pro daný proud.
SYNERGICKÉ SVAŘOVÁNÍ A MNOHO DALŠÍHO
Zařízení je vybaveno synergickými programy pro svařování MIG/MAG ocelovými dráty v rozsahu průměrů 0,8 – 1,2 mm. Navíc má možnost provést ruční korekci nastavených parametrů. Díky využití moderních technologických řešení je vybavena řadou funkcí podporujících proces svařování mj. Reg. Indukčnost, provozní režim 2T/4T nebo Hot StartDOPLŇKOVÉ FUNKCE
SYNERGIE – jedná se o moderní elektronické mikroprocesorové ovládání, které automaticky volí provozní parametry v závislosti na průměru drátu, typu a tloušťce materiálu.
FLUX (FCAW) – obloukové svařování práškovým drátem, které nevyžaduje použití plynové láhve. Používáme samoochranný drát, který je naplněn tavidlem nebo chemickou látkou produkující ochranné plyny během svařování.
IGBT – ve svařovacím stroji byly použity moderní tranzistory, řešení zajišťující minimální elektromagnetické rušení, malé ztráty výkonu v základních systémech, umožňující zvýšení účinnosti a spolehlivosti zdroje proudu.
REG. INDUKČNOST – kontroluje šířku a hloubku zatavení a snižuje množství odštěpků. Umožňující přivádění menšího množství tepla na místo svařování, Plech se nedeformuje a ochranná vrstva zinku není poškozena, užitečná při lutosvařování.
2T/4T – při dvoutaktech se po stisknutí tlačítka spustí proces svařování, po uvolnění tlačítka se proces svařování zastaví – při čtyřtaktu se po prvním stisknutí a uvolnění tlačítka proces svařování zastaví při druhém stisknutí, což je pohodlnější řešení při delších svařováních.
VRD – systém redukce napětí, jehož úkolem je vypnout napájení během několika milisekund po dokončení svařování. Tato funkce je také zodpovědná za snížení napětí na obalené elektrodě na bezpečnou úroveň.
ARC FORCE – umožňuje regulaci dynamiky svařovacího oblouku. Snížení hodnoty funkce zajišťuje měkký oblouk a menší hloubku vtoku, zatímco zvýšení hodnoty funkce způsobuje hlubší zatavení a možnost svařování krátkým obloukem. Při nastavení nejvyšší hodnoty pro funkci ARC FORCE je možné zatlačit elektrodu do jezírka roztaveného kovu a materiál propálit skrz něj.
HOT START – jedná se o dočasné zvýšení svařovacího proudu pro usnadnění zapálení elektrického oblouku a předehřátí svařovaného materiálu.
BURN BACK – nedovoluje přitavení elektrodového drátu k proudové špičce v důsledku dočasného vysunutí drátu po dokončení procesu svařování
TIG LIFT – možnost svařování dotykovou metodou TIG LIFT.