Svařovací stroj SHERMAN TIG 210 AC/DC PULSE – osvědčený model pro svařování hliníkuSHERMAN | TIG | MMA | 200A | PULS | Pracovní cyklus 60%OSVĚDČENÝ TIG AC/DC
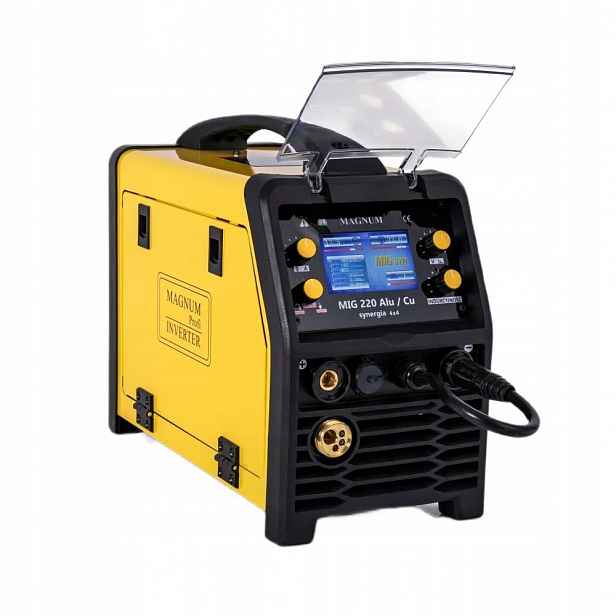
Svařovací zařízení TIG 210 AC/DC značky Sherman je invertorové zařízení vyrobené technologií MOSFET pro ruční svařování stejnosměrným a střídavým proudem metodou TIG a obalovanou elektrodou (metoda MMA) konstrukčních, kvalitních ocelí a hliníku.
Doporučuje se v servisních a řemeslných provozech, pro dílenské práce a lehké, příležitostné výrobní práce. Používá se použití, které nejsou vystaveny přímým povětrnostním vlivům.
Sada obsahuje:
Zařízení Sherman TIG 210 AC/DC PULSE
Svařovací držák SR-26 4 m
Hmotnostní kabel – 3 m
TIG sáček se sadou spotřebních dílů
SKVĚLÉ ZAŘÍZENÍ PRO SVAŘOVÁNÍ HLINÍKUTIG 201 AC/DC je díky snadno ovladatelnému panelu vynikající volbou profesionálů a nadšenců svařovacího průmyslu, kteří začínají své dobrodružství se svařováním TIG. Pro usnadnění přepravy je na pevném krytu připevněna rukojeť, která usnadňuje přenášení zařízení.IONIZÁTOR HF – umožňuje bezdotykové zapálení oblouku. Umožňuje eliminovat znečištění svaru wolframem z elektrody.TIG AC – svařování střídavým proudem o obdélníkové vlně. Nastavení vyvážení vlny umožňuje přesně nastavit poměr mezi čisticím a pronikajícím účinkem elektrického oblouku při svařování hliníku.TIG PULS – lepší kvalita svaru při DC i AC, nižší odvod tepla do svařovaného materiálu. Díky ní je lineární energie oblouku nižší, což snižuje riziko přepálení svařovaného materiálu. Obzvláště užitečná při svařování tenkých prvků.PLNÁ KONTROLA PARAMETRŮ TIGRegulační knoflíky umožňují kontrolu parametrů TIG „žebříku“:Počáteční proud – proud se objeví v obvodu po stisknutí tlačítka v rukojeti. Čím vyšší je počáteční proud, tím je snazší zapálení oblouku. Při svařování tenkých plechů však může příliš vysoká hodnota počátečního proudu vést k spálení plechu.Příkon kráteru – proud používaný v některých režimech svařování, kdy oblouk není zhasnut ihned po fázi klesání svařovacího proudu. Umožňuje vyplnění kráteru na konci svaru.Základní proud – proud zodpovědný za udržování svařovacího procesu, spodní hodnota proudového impulsu. Usnadňuje kontrolu množství tepla přiváděného do materiálu.Frekvence pulsu – frekvence, s jakou se mění hodnota impulsu proudu mezi svařovacím proudem a základním proudem. Regulace frekvence pulsu je možná pomocí otočného knoflíku ve dvou rozsahech – nízkém 0,5 – 5 Hz a vysokém 5 – 200 Hz.Šířka pulsu – doba trvání impulsu, umožňuje regulaci hloubky zatavení. Zvýšení šířky zvyšuje hloubku zatavení, snižuje množství tepla vstupujícího do materiálu a snižuje tak riziko přepálení tenčích plechů nebo menších prvků.Doba před únikem plynu – doba od stisknutí tlačítka v rukojeti do okamžiku zapálení oblouku. Obvykle by měl být delší než 0,5 s, aby dodal ochranný plyn do výstupu trysky hořáku, aby zakrýval místo zahájení svařování, a wolframovou elektrodu.Doba úniku plynu – doba od zhasnutí oblouku do uzavření plynového ventilu. k ochraně svařovacího jezírka před vzduchem a k ochlazení wolframové elektrody.Doba nárůstu proudu – doba nárůstu svařovacího proudu od počátečního proudu až po nastavenou hodnotu svařovacího proudu.Doba klesání proudu – doba klesání svařovacího proudu od nastavené hodnoty k nule nebo hodnoty kráterového proudu.Frekvence střídavého proudu – funkce užitečná při svařování hliníku. Čím vyšší je frekvence, tím lepší je kvalita svaru a lepší zaměření oblouku.Vyvážení střídavého proudu – Poměr trvání kladné fáze proudu k zápornému. Snížení vyvážení způsobuje přivádění většího množství tepla do materiálu, čímž se dosáhne užšího spoje a hlubšího zatavení a zároveň se snižuje tepelné zatížení wolframové elektrody a zároveň se snižuje čisticí účinek.TECHNOLOGIE IGBTZákladem konstrukce systému pro zpracování elektrické energie svařovacího stroje jsou elektronické obvody vyrobené technologií IGBT umožňující práci v frekvenčním rozsahu nad 200 kHz. Svařovací stroje jsou vybaveny systémem kompenzace napájecího napětí, což umožňuje jejich provoz při kolísání napětí v napájecí síti až do 10 %.Zdroj proudu je vybaven tepelným, samočinným vypínačem přetížení. Když je teplota svařovacího stroje příliš vysoká, ochrana odpojí svařovací proud a rozsvítí se dioda signalizující přehřátí. Po poklesu teploty dojde k automatickému resetování vypínače.2T/4T (dvouakt/čtyřakt) – režimy ovládání provozu zdroje. V dvoutaktu stisknutím tlačítka TIG rukojeti zahájíte svařování a uvolníte tlačítko pro