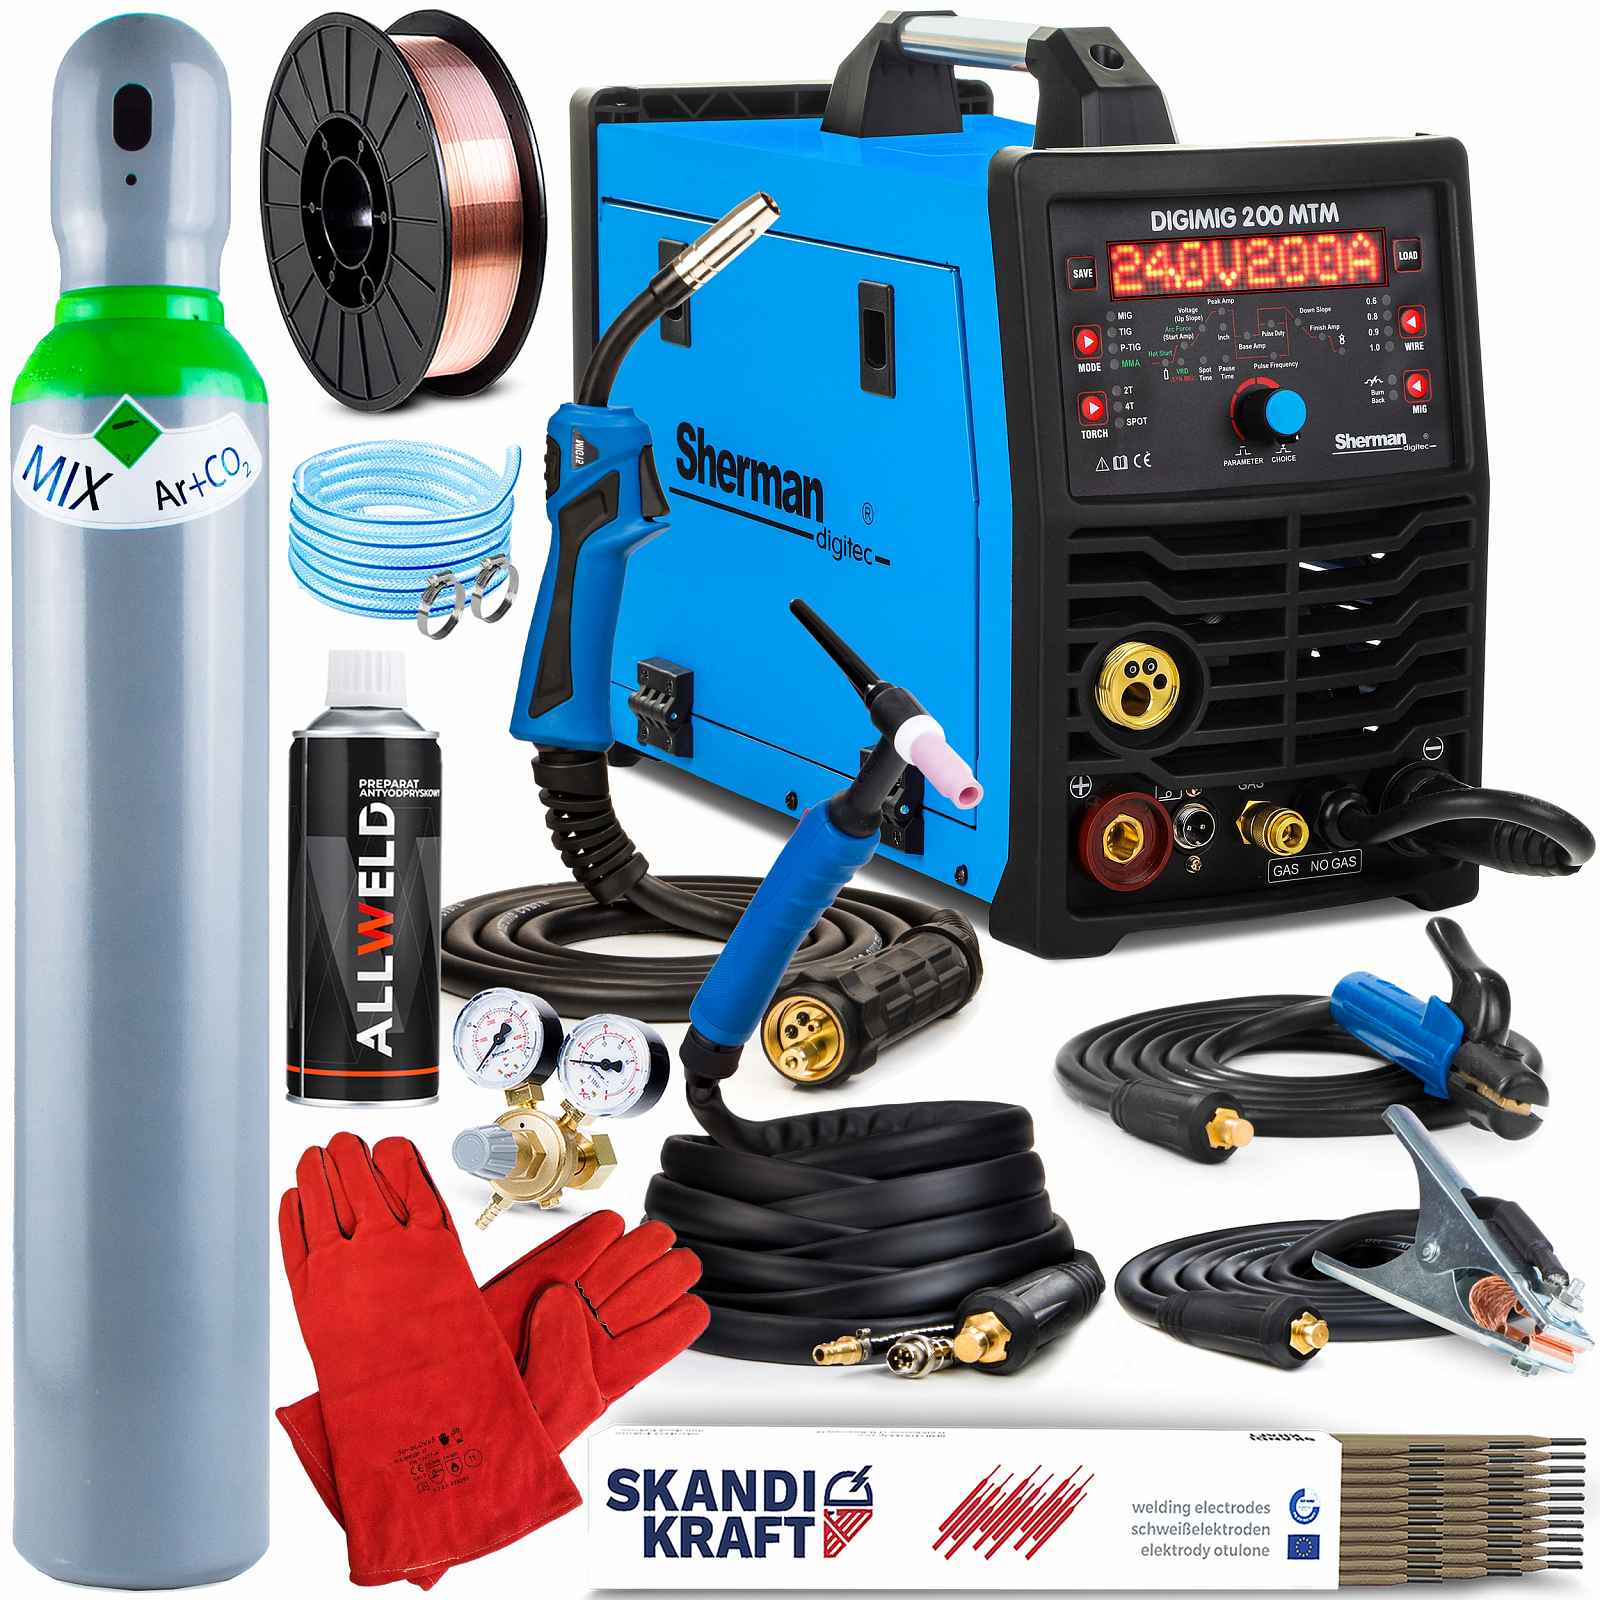
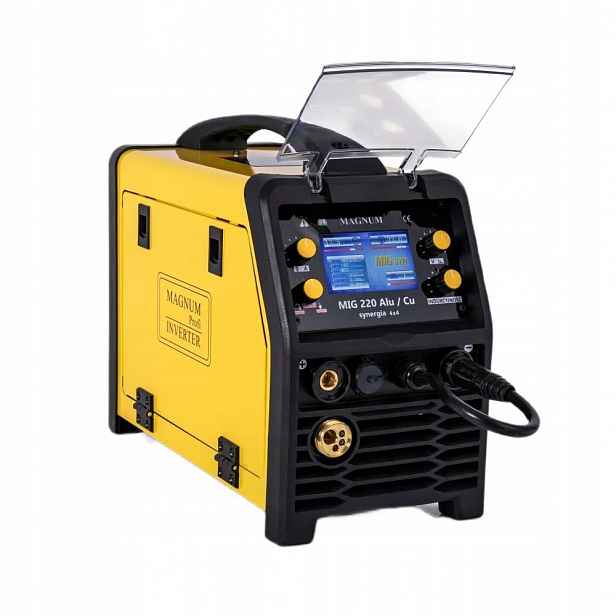
POLOAUTOMATICKÝ SVAŘOVACÍ STROJ SHERMAN DIGIMIG 200 MTM
Výrobce: SHERMAN ║ Metody svařování: MIG/MAG, MMA, TIG, STUDENÉ SVAŘOVÁNÍ, LUTOSVAŘOVÁNÍ ║ Napájení: 230V ║ Svařovací proud: 200A ║ Účinnost: 60%Synergická svářečka SHERMAN DIGIMIG 200 MTM je pokročilé zařízení sloužící k ručnímu svařování oceli a barevných kovů různými metodami, jako jsou MIG/MAG, MMA (obalovaná elektroda) a TIG HF. Je určena především pro profesionály, kteří oceňují vysokou kvalitu a spolehlivost. Může ji však používat i méně zkušení lidé a hobby uživatelé. Svařovací stroj lze také použít pro pájení tenkých (do 3 mm) pozinkovaných plechů.
Nejdůležitější funkce:
3V1 SVAŘOVACÍ STROJ – ANODIGITÁLNÍ OVLÁDÁNÍ – ANOPAMĚŤ NASTAVENÍ – ANOPULS – ANOLUTOSVAŘOVÁNÍ – ANOSYNERGIE – ANODíky digitálnímu ovládání umožňuje svařovací stroj úplnou regulaci parametrů, dynamiky a charakteristik oblouku. V případě metody MIG/MAG lze zvolit manuální nebo synergický režim. Použití synergických nastavení pro různé druhy oceli a hliníku výrazně usnadňuje obsluhu zařízení a umožňuje jeho používání méně zkušenými uživateli.
V případě svařování metodou MMA je možné regulovat funkce HOT START, ARC FORCE a možnost vypnutí VRD.
Svařovací stroj nabízí několik režimů provozu, včetně bodového svařování. Zařízení má navíc funkci zapamatování posledních nastavení, takže po vypnutí a opětovném zapnutí se automaticky obnoví naposledy použité parametry. K dispozici je také možnost zapamatování 10 různých sad nastavení s snadným přístupem k funkcím ukládání a přehrávání programu.NEJDŮLEŽITĚJŠÍ VÝHODY ZAŘÍZENÍ:
2T/4T – při dvoutaktu dojde po stisknutí tlačítka k spuštění procesu svařování a po uvolnění tlačítka se proces svařování zastaví. Čtyřakt je obzvláště užitečný v případě dlouhých spár a také při práci, kdy potřebujeme libovolně manévrovat s rukojetí, např. při svařování trubek. Po stisknutí a uvolnění tlačítka dojde k zapálení oblouku, teprve opakované stisknutí a uvolnění proces ukončí.
SVAŘOVACÍ STROJ 3V1 – invertorový zdroj, který efektivně a bezporuchově kombinuje několik svařovacích metod. Migomat neboli svařování inertním a aktivním plynem MIG MAG spolu se svařováním elektrodou obalenou MMA. Navíc umožňuje použití držáku TIG s ventilem pro svařování metodou Lift s dotykovým zapálením oblouku.
ARC FORCE – používá se ke zlepšení stability v oblouku a zabránění „přilepení“ elektrody. Snížení její hodnoty také do jisté míry snižuje spotřebu elektrické energie, oblouk je měkký a hloubka zatavení se snižuje. To usnadňuje práci s tenčími materiály. Podobně se zvýšením ARC FORCE oblouk stává více soustředěným přetavením a zvyšuje se stabilita oblouku.
HOT START „horký start“ – spočívá v dočasném zvýšení svařovacího proudu nad nastavenou hodnotu v okamžiku zapálení oblouku. To zabraňuje jevu „přilepení elektrody“ v počáteční fázi svařování a usnadňuje tak zahájení celého procesu. Doporučuje se tuto funkci vypnout v případě tenkých prvků.
HF – bezkontaktní zapálení oblouku spočívající v uvolnění zapalování pomocí vestavěného ionizátoru bez nutnosti kontaktu s materiálem. Oblouk se spouští pomocí vysokofrekvenčního proudu.
IGBT – moderní bipolární tranzistory, které zajišťují minimální elektromagnetické rušení a malé ztráty výkonu. Zvyšují účinnost a prodlužují spolehlivost zdroje proudu. Umožňují vysokou frekvenci přepínání a zajišťují tak bleskové přizpůsobení proudu změnám parametrů během svařování.
INDUKČNOST –umožňuje optimalizaci procesu svařování v závislosti na tloušťce svařovaného prvku a podmínkách svařování. Snížení indukčnosti činí oblouk stabilnějším a koncentrovanějším a tím i větším zatavením do materiálu. Zvýšení indukčnosti užitečné při svařování tenkých prvků přispívá k tvorbě tekutějšího jezírka. Oblouk se stává měkkým, snižuje se množství odštěpků. Funkce je užitečná pro tenké prvky a v procesu svařování, aby se zabránilo poškození ochranné vrstvy zinku.
LUTOSVAŘOVÁNÍ je metoda, která se do značné míry podobá svařování metodou MIG/MAG, avšak dodávaná energie je v tomto případě mnohem nižší. Pájení se používá pro spojování tenkých plechů pokrytých vrstvou zinku. Popisovaná metoda je proces spojování, během kterého dochází k roztavení pájky, a nikoli materiálu, se kterým pracujeme. Druhá část názvu, tedy MIG/MAG, pochází z využití způsobu tavení drátu v elektrickém oblouku obklopeném ochranným plynem a také z přípravy okraje materiálu stejným způsobem jako pro tradiční svařování. Metoda pájení se však používá nejen pro spojování pozinkovaných plechů, ale také tenkých plechů vyrobených z nerezové oceli a různých jmenovitých spojů, mj.