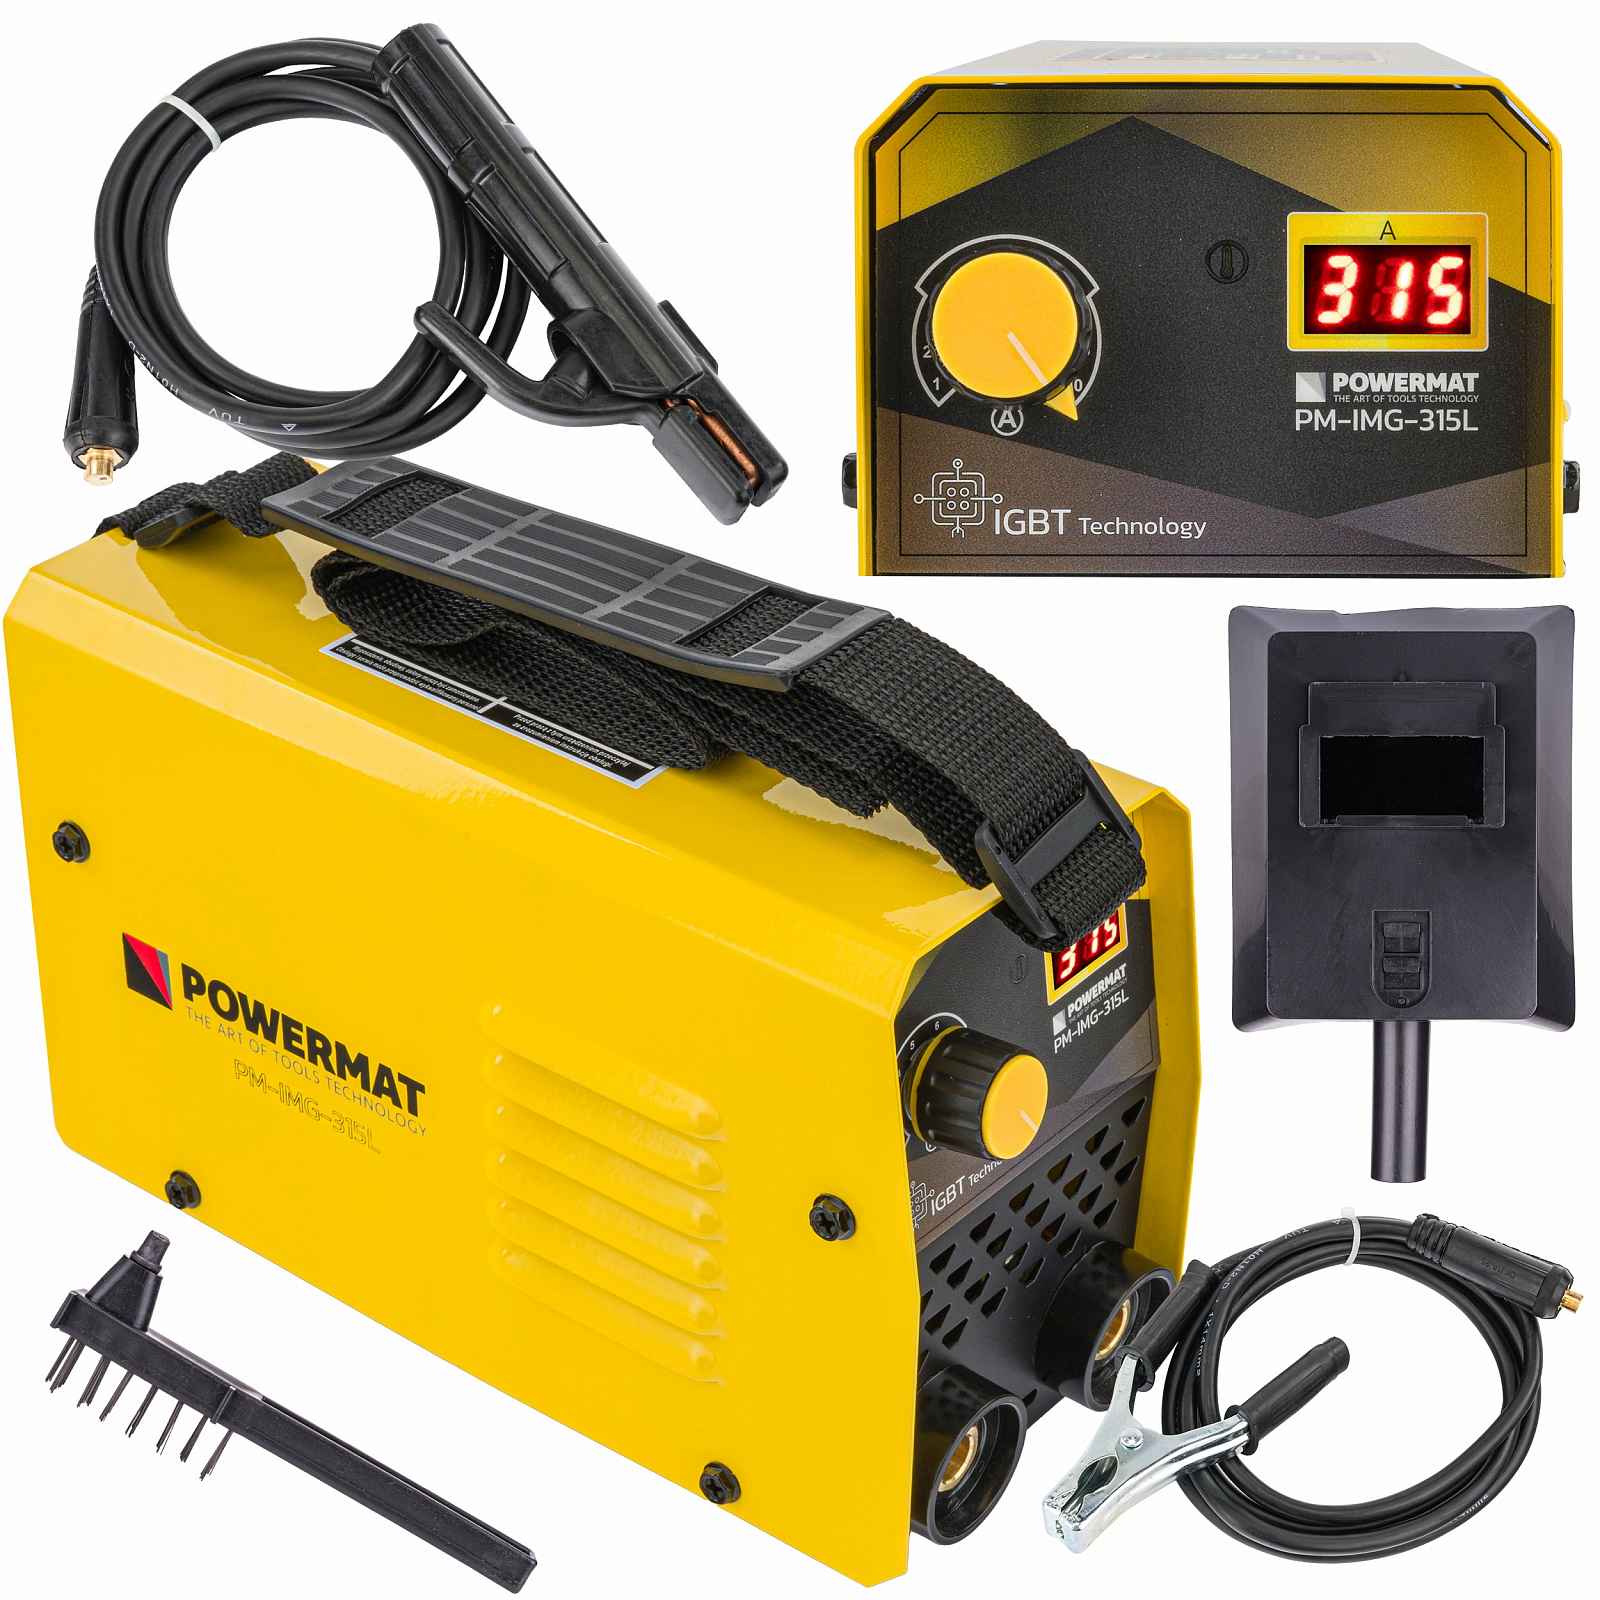
INVERTOROVÁ SVÁŘEČKA MMA 315A + MASKA A KLADIVO S KARTÁČEM Model: POWERMAT PM-IMG-315LTechnické údaje Metoda svařování: MMA Napájení: 230 V / 50 Hz Příkon: 6,7 kVA Rozsah svařovacího proudu: 20 – 315 [A] Svařovací proud, pracovní cyklus na 100 %: 230 A Svařovací proud, pracovní cyklus 60%: 315 A Jmenovitý pracovní cyklus: 60 % Průměr drátu elektrody: 1,6 – 4 mm Třída izolace: F Stupeň ochrany: IP21S Délka napájecího kabelu: 185 cm Hmotnost zařízení: 1,95 kg Model PM-MMAT-300L je invertorová svářečka, jejíž konstrukce je založena na výkonných IGBT tranzistorech. Svařovací stroj je vybaven ventilátorem pro chlazení elektronických obvodů a ostatních komponent a tepelným senzorem chránícím zařízení před přehřátím.Obsah sady Svařovací stroj POWERMAT Hromadný kabel (195 cm) Svařovací kabel (188 cm) Svářečská maska Kladivo s kartáčem Návod k použití je v polštině Vlastnosti zařízení PM-IMG-315L Vestavěné automatické funkce usnadňují práci: HOT START, nazývaný populárně horký start, umožňuje dočasné zvýšení svařovacího proudu nad hodnotu nastavenou svářečem. HOT START funguje v okamžiku zapálení oblouku a má za cíl zabránit přilepení elektrody k materiálu. Je to velké usnadnění při zapalování elektrody. ANTI STICK odřízne/minimalizuje napětí a svařovací proud v případě zkratu elektrody se svařovaným materiálem. ANTI STICK umožňuje svářeči snadnější odtržení elektrody. ARC FORCE stabilizuje oblouk bez ohledu na jeho délku. Snížením hodnoty funkce se poskytuje měkký oblouk a menší hloubka vtoku, zatímco zvýšením hodnoty funkce dochází k hlubšímu zatavení a možnosti svařování krátkým obloukem. Při největší hodnotě pro funkci ARC FORCE je možné „zatlačit elektrodu do jezírka roztaveného kovu a propálit materiál skrz něj“. Tento model má automatickou regulaci ARC FORCE. VRD je systém redukce napětí, jehož úkolem je vypnout napájení během několika milisekund po dokončení svařování. Tato funkce je také zodpovědná za snížení napětí na obalené elektrodě na bezpečnou úroveň. Funkce VRD zapíná a vypíná napájení svařování, pokud elektrický odpor mezi elektrodou a svařovaným prvkem naměřený během provozu dosáhne odpovídající úrovně. V okamžiku, kdy zařízení nepracuje, VRD automaticky snižuje napětí sekundárního obvodu mezi svařovacími koncovkami ze 105 V na 14-24 V (trvá to několik milisekund).Kompaktní a minimalistická konstrukce Zařízení svařuje proudem od 20 do 315 A a umožňuje svařování elektrodou o průměru 1,6 mm až 4 mm. Tranzistor IGBT kombinuje výhody dvou typů tranzistorů, snadnost ovládání polních tranzistorů a vysoké průrazné napětí a rychlost přepínání bipolárních tranzistorů. Svařování elektrodou o průměru 1,6 mm je již možné pomocí okamžité pojistky třídy C 16A. Práce na maximálním proudu 315 A vyžaduje ochranu minimálně 20 A. Hmotnost svařovacího stroje je pouze 1,95 kg, díky čemuž je velmi praktický. Díky použití velkého ventilátoru v malém krytu svařovacího stroje se zvýšil průtok vzduchu, což snížilo teplotu tranzistorů. Účinnost zařízení je až 60 %. Postroj rozhodně usnadňuje práci se svařovacím strojem a činí jej praktičtějším.Možnosti svařování zařízením PM-IMG-315L Svařování metodou MMA Obloukové svařování obalenou elektrodou se také nazývá metoda MMA (Manual Arc Welding) a jedná se o nejstarší a nejuniverzálnější metodu obloukového svařování. V metodě MMA se používá obalená elektroda, která se skládá z kovového jádra pokrytého lisovaným obalem. Mezi koncem elektrody a svařovaným materiálem se vytváří elektrický oblouk. Zapálení oblouku má kontaktní charakter dotykem konce elektrody na svařovaný materiál. Elektroda se roztaví a kapky roztaveného kovu jsou přenášeny obloukem do tekutého svařovaného kovového jezírka a po vychladnutí se vytvoří spára. Svařovací stroj přisouvá elektrodu při jejím roztavení k svařovanému předmětu tak, aby udržel oblouk o konstantní délce a zároveň posouvá její roztavený konec podél svařovací linie. Tavící se obal elektrody uvolňuje plyny, které chrání tekutý kov před vlivem atmosféry a poté sráží a vytváří na povrchu jezírka strusku, která chrání srážecí kov svaru před vlivem okolního prostředí. Po odsunutí elektrody od svařovaného předmětu elektrický oblouk přestane a proces svařování se přeruší. Po položení jednoho stehu je třeba strusku mechanicky odstranit. Základní rozdíl oproti jiným metodám svařování spočívá v tom, že v metodě MMA se elektroda zkracuje. V metodě TIG a MIG/MAG zůstává délka elektrody po celou dobu nezměněna a vzdálenost mezi rukojetí a svařovaným prvkem je po