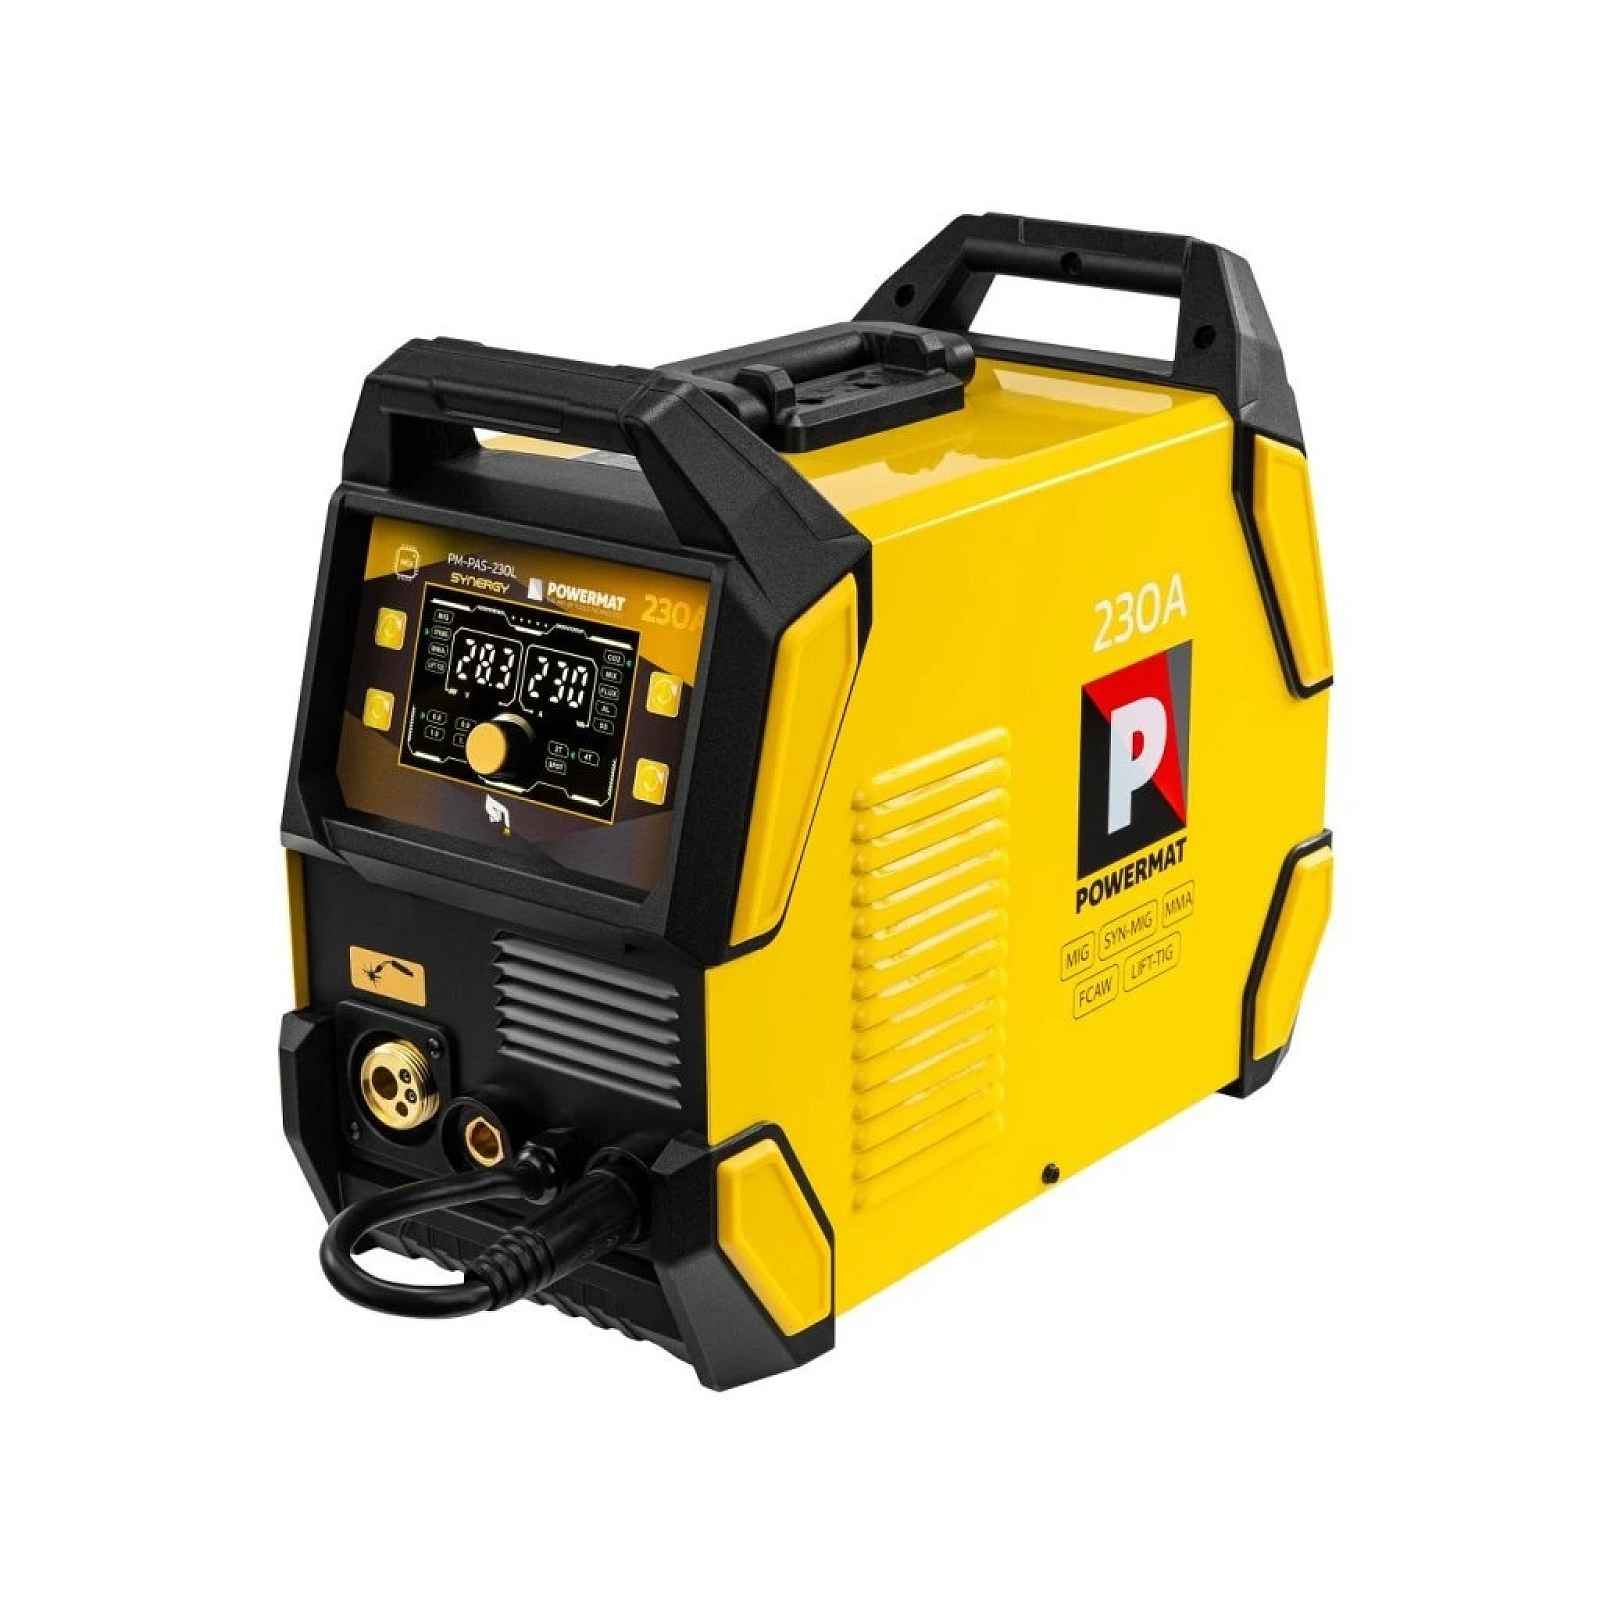
Invertorová svářečka 230 A Mig/mag, Mma, Tig Lift PM-PAS-230L
Svářečka PM-PAS-230L spojuje několik způsobů svařování v jednom zařízení a nabízí rozsah svařovacího proudu podle zvolené metody. Je vhodná pro svařování a opravy kovových konstrukcí, dílenské práce, údržbu i montážní použití. Celý popis ↓
Popis Invertorová svářečka 230 A Mig/mag, Mma, Tig Lift PM-PAS-230L
Invertorová svářečka 230 A MIG/MAG, MMA, TIG LIFT PM-PAS-230L
POWERMAT
Invertorová svářečka 230 A MIG/MAG, MMA, TIG LIFT
Svářečka využívá invertorovou technologii IGBT a je vybavena přehledným LCD displejem. U MIG/MAG lze volit mezi synergickým a manuálním režimem, takže nastavení může být jednodušší nebo naopak plně pod kontrolou obsluhy.
Hlavní výhody
Metody svařování – kombinace MIG/MAG, MMA, TIG LIFT a FLUX umožňuje svařovat ocel, hliník i měď bez nutnosti vlastnit a obsluhovat více samostatných přístrojů
Zobrazit celý popis
Synergický režim – automatický výběr svařovacích parametrů podle zvoleného materiálu a tloušťky zkracuje čas potřebný k nastavení a snižuje riziko chybně zvolených hodnot
PULSE a DOUBLE PULSE – pokročilé pulzní režimy rozšiřují možnosti nastavení svařovacího procesu
Režimy 2T/4T a SPOT – průběžné zobrazení napětí a proudu spolu s přepínáním pracovních režimů umožňuje reagovat na změny bez přerušení práce.
Svařování s plynem i bez plynu (FLUX) – svařování bez ochranné atmosféry rozšiřuje využití do prostředí, kde není dostupná lahev s plynem
Spool Gun – možnost připojení hořáku s vlastní cívkou a podáváním drátu přímo u hořáku. Toto řešení usnadňuje podávání drátu při svařování, zejména u měkkých drátů, například hliníkových
MIG/MAG – svařování plným drátem
Při svařování MIG/MAG je přídavný materiál podáván do svarového místa v podobě kontinuálního plného svařovacího drátu. Svarová lázeň je chráněna ochranným plynem.
Podle použitého plynu se rozlišuje
MIG – svařování v ochranné atmosféře inertního plynu, například argonu.
MAG – svařování v ochranné atmosféře aktivního plynu, například CO₂ nebo směsi argonu a CO₂.
Svářečka umožňuje nastavit svařovací proud v rozsahu 30–230 A a podporuje dráty o průměru 0,6 / 0,8 / 0,9 / 1,0 mm.
Synergické a manuální nastavení
Při MIG/MAG svařování lze využít synergický nebo manuální režim.
Synergické nastavení automaticky nastavuje optimální parametry svařování na základě zvoleného typu materiálu, tloušťky materiálu a druhu svařovacího drátu či elektrody. Výrazně usnadňuje práci, protože není nutné manuálně nastavovat všechny hodnoty, jako je například napětí, rychlost podávání drátu nebo proud. Manuální režim umožňuje jednotlivé parametry nastavovat podle konkrétní práce a požadavků obsluhy.
FLUX (FCAW) – svařování trubičkovým drátem bez ochranného plynu
FCAW (Flux-Cored Arc Welding) používá kontinuálně podávaný trubičkový svařovací drát s náplní. U samoochranných (self-shielded) drátů není potřeba externí ochranný plyn, protože náplň drátu vytváří při svařování ochranu svarové lázně. Tento způsob svařování výrobce označuje jako FLUX. Je praktický zejména při opravách a montážních pracích, kde není vhodné používat plynovou láhev.
MMA – svařování obalenou elektrodou
Metoda MMA využívá obalenou elektrodu, která slouží současně jako přídavný materiál. Ochrannou atmosféru vytváří obal elektrody, takže není potřeba externí ochranný plyn. Rozsah svařovacího proudu MMA je 25–205 A.
Pro MMA svařování jsou k dispozici funkce
HOT START usnadňuje zapálení oblouku při zahájení svařování.
ARC FORCE podporuje stabilitu svařovacího oblouku při změnách jeho délky
VRD snižuje napětí naprázdno a zvyšuje bezpečnost při manipulaci se svařovací elektrodou
TIG LIFT – svařování wolframovou elektrodou
Metoda TIG LIFT využívá netavící se wolframovou elektrodu a ochranný inertní plyn. Oblouk se zapaluje kontaktním způsobem LIFT krátkým dotykem elektrody s materiálem a jejím následným oddálením. Rozsah svařovacího proudu TIG LIFT činí 15–230 A.
Pro svařování metodou TIG je nutné dokoupit hořák TIG LIFT s ventilem (nebo jakýkoli další vhodný), který umožňuje manuální regulaci přívodu ochranného plynu, jako je argon.
PULSE a DOUBLE PULSE
Funkce PULSE umožňuje pulzní řízení svařovacího proudu. Pravidelné změny úrovně proudu umožňují ovlivňovat průběh svařovacího procesu a tepelný příkon.
DOUBLE PULSE přidává další periodickou změnu parametrů a umožňuje ovlivnit charakter svarové housenky a její vzhled.
Pulzní režimy rozšiřují možnosti nastavení především při MIG/MAG svařování.
Režimy 2T, 4T a SPOT
Svářečka nabízí tři pracovní režimy ovládání
2T – svařování probíhá po dobu držení spouště hořáku
4T – vhodný pro delší svary, kdy není nutné držet spoušť po