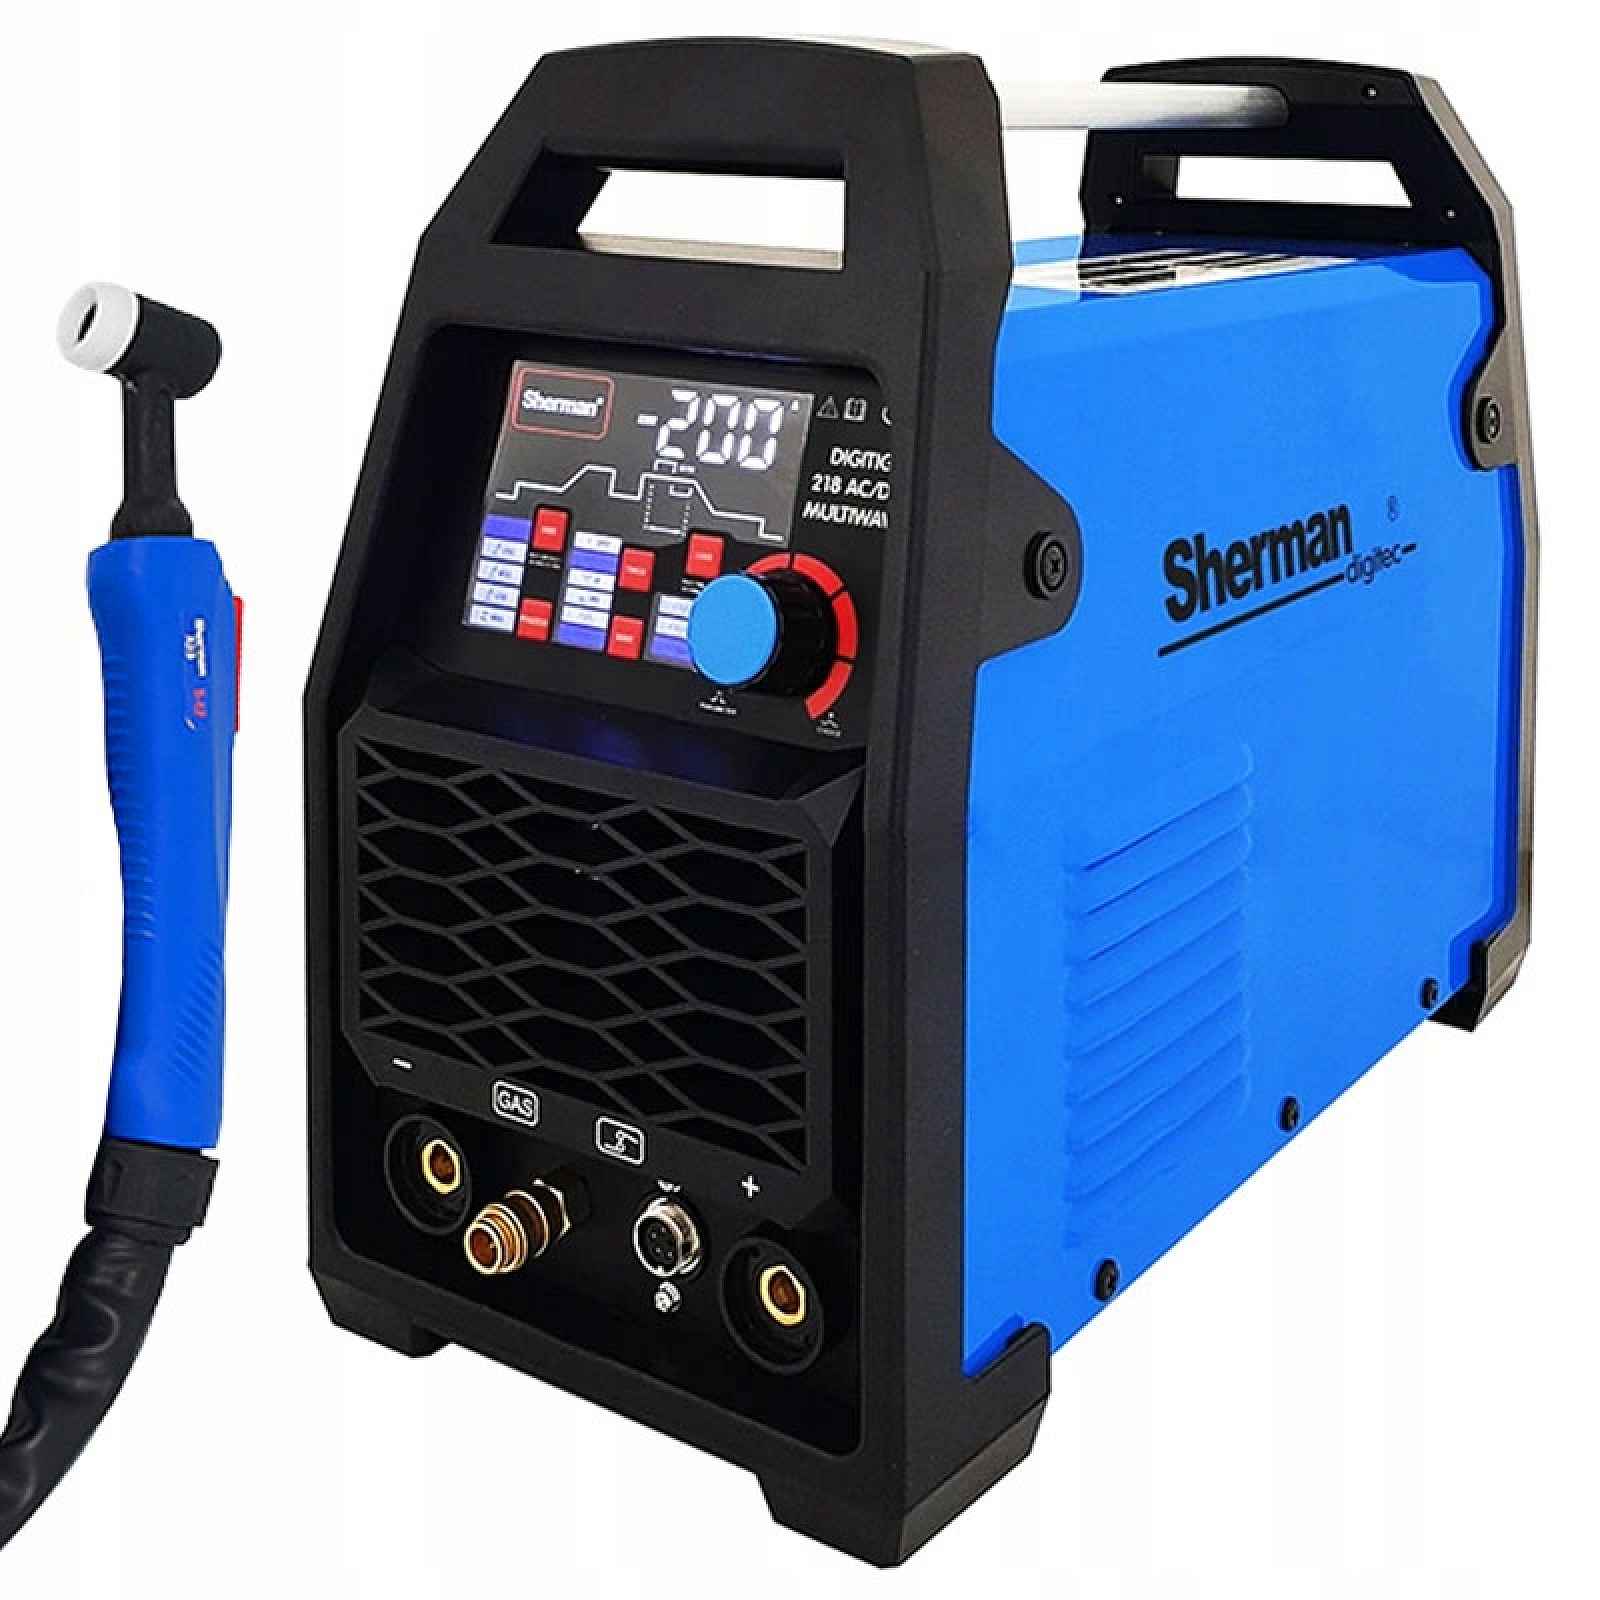
Svářečka Sherman Digitig 218 Ac DC Multiwave 3 Tvary Pulsní Vlny, Dálkové Ovládání
UNIVERZÁLNÍ SVAŘOVACÍ STROJ PRO HLINÍK A OCEL - DIGITIG 218 AC/DC MULTIWAVESherman DIGITIG 218 AC/DC MULTIWAVE je pokročilý svařovací stroj TIG, navržený pro precizní dílenské a servisní práce. Umožňuje svařování metodou TIG AC/DC a MMA, díky čemuž se hodí jak pro hliník, tak pro nerezovou ocel nebo černou ocel. Zařízení nabízí tři tvary AC vlny – sinusovou, trojúhelníkovou a obdélníkovou – což umožňuje přizpůsobit charakteristiku oblouku specifikám úkolu. Funkce svařování s pulsem zvyšuje kontrolu nad teplotou a kvalitou svaru, zejména u tenčích materiálů. Intuitivní panel s grafickým žebříkem TIG usnadňuje konfiguraci všech etap procesu, snižuje riziko chyb a urychluje nastavení.LEPŠÍ SVARY A VĚTŠÍ KONTROLA DÍKY PULSU Funkce svařování s pulsem ve svařovacím stroji Sherman DIGITIG 218 AC/DC MULTIWAVE významně zvyšuje kontrolu nad procesem, což je zvláště důležité při práci s tenkými materiály a slitinami hliníku. Pulzní změny intenzity proudu umožňují omezit nadměrné předehřívání, snižují riziko propálení a deformací. Výsledkem je stabilnější oblouk, čistší svar a lepší kvalita provedení – i u náročných projektů. Toto řešení se osvědčuje jak v profesionálních aplikacích, tak v dílenské práci, kde se počítá s precizností a opakovatelností.ČITELNÝ OVLÁDACÍ PANEL S LED DISPLEJEM Svařovací stroj je vybaven moderním ovládacím panelem s čitelným LED displejem, který umožňuje rychlý přístup ke všem funkcím zařízení. Elektronický otočný ovladač umožňuje plynulou regulaci parametrů a grafické ikony a digitální hodnoty pomáhají v precizním nastavení každé etapy svařování. Panel zobrazuje nejen aktuální nastavení proudu nebo režimu práce, ale také indikuje aktivní funkce, což významně usnadňuje obsluhu - i méně zkušeným uživatelům. Celek byl navržen s ohledem na pohodlí a efektivitu, díky čemuž se zařízení osvědčí jak v každodenních dílenských úkolech, tak v náročnějších aplikacích.NEJDŮLEŽITĚJŠÍ VÝHODY ZAŘÍZENÍ: SPOT - funkce bodového svařování. Vybavena nastavením výtoku plynu před procesem svařování. Má zvláštní význam zejména v případě bodového svařování (SPOT), kde v krátkém čase dodáváme náhlý skok výkonu, který má za cíl svaření dvou prvků. Nastavovacími parametry nejčastěji bývá i čas svařování, vše je zakončeno výtokem plynu po procesu svařování, který má za cíl chránit ještě rozpálený svar. AC BALANCE - možnost regulace poměru trvání kladné polarizace k záporné v jednotlivém období. Regulace balancu rozhoduje o vkládaném množství tepla do materiálu a tvaru a vtopení svaru. Regulace balancu má také vliv na zatížení wolframové elektrody. Při obrácené polarizaci v metodě TIG, čím kratší kladná fáze (menší balanc), tím je svar užší a vtopení větší. Zvyšováním balancu získáváme lepší čištění, široký svar a mělčí vtopení. Záporná polarizace má za úkol vytvářet větší vtopení do materiálu. FREKVENCE AC – to je frekvence, s jakou je zacykleno narůstání a klesání proudu. To ovlivňuje množství vložené energie ve stejném čase. Zvyšováním frekvence, ve stejném momentě jako při nižší frekvenci, bude vícekrát provedena změna polarizace z plus na minus. To ovlivňuje šířku a vtopení svaru. PRE GAS (plyn před) – výtok plynu před zapálením oblouku. Zabezpečuje jezírko před škodlivým působením atmosférického vzduchu. Regulace vyjádřena v sekundách. POST GAS (plyn po) – výtok plynu po procesu svařování. Zabezpečuje jezírko před škodlivým působením atmosférického vzduchu. Absence dodatečné ochrany plynem může vést k oxidaci svaru. Ovlivňuje vychlazení elektrody a zakončení svarové housenky. Regulace vyjádřena v sekundách. FREKVENCE PULSU – to je frekvence, s jakou je zacykleno narůstání a klesání proudu. To ovlivňuje množství vložené energie ve stejném čase. Zvyšováním frekvence, ve stejném momentě jako při nižší frekvenci, bude vícekrát provedena změna polarizace z plus na minus. To ovlivňuje šířku a vtopení svaru ČAS KLESÁNÍ regulovaný v sekundách. Vyjadřuje čas, za který od špičkového proudu intenzita proudu klesne na proud vyhasnutí kráteru. Proud vyhasnutí kráteru (klesání proudu / vyhasnutí oblouku) – po postupném klesání proudu nastává ustálení intenzity na zadanou hodnotu. V tomto čase dochází k uzavření kráteru na konci svaru. ARC FORCE – funkce využívaná ke zdokonalení stability v oblouku. Snížení její hodnoty do jisté míry redukuje i spotřebu elektrické energie, oblouk je měkký a snižuje se hloubka vtopení. Usnadňuje to práci při tenčích materiálech. Analogicky zvyšováním ARC FORCE se oblouk stává více soustředěný, delší, průvar a stabilita oblouku se zvyšuje. HOT START „horký start“ - spočívá v chvilkovém zvýšení svařovacího proudu nad nastavenou hodnotu v momentě zapálení oblouku. Zabraňuje to jevu „přilepení elektrody“ v počáteční fázi svařování, usnadňuje