Svářečka MIG/MMA/TIG-250A KD1884 Kraft&dele
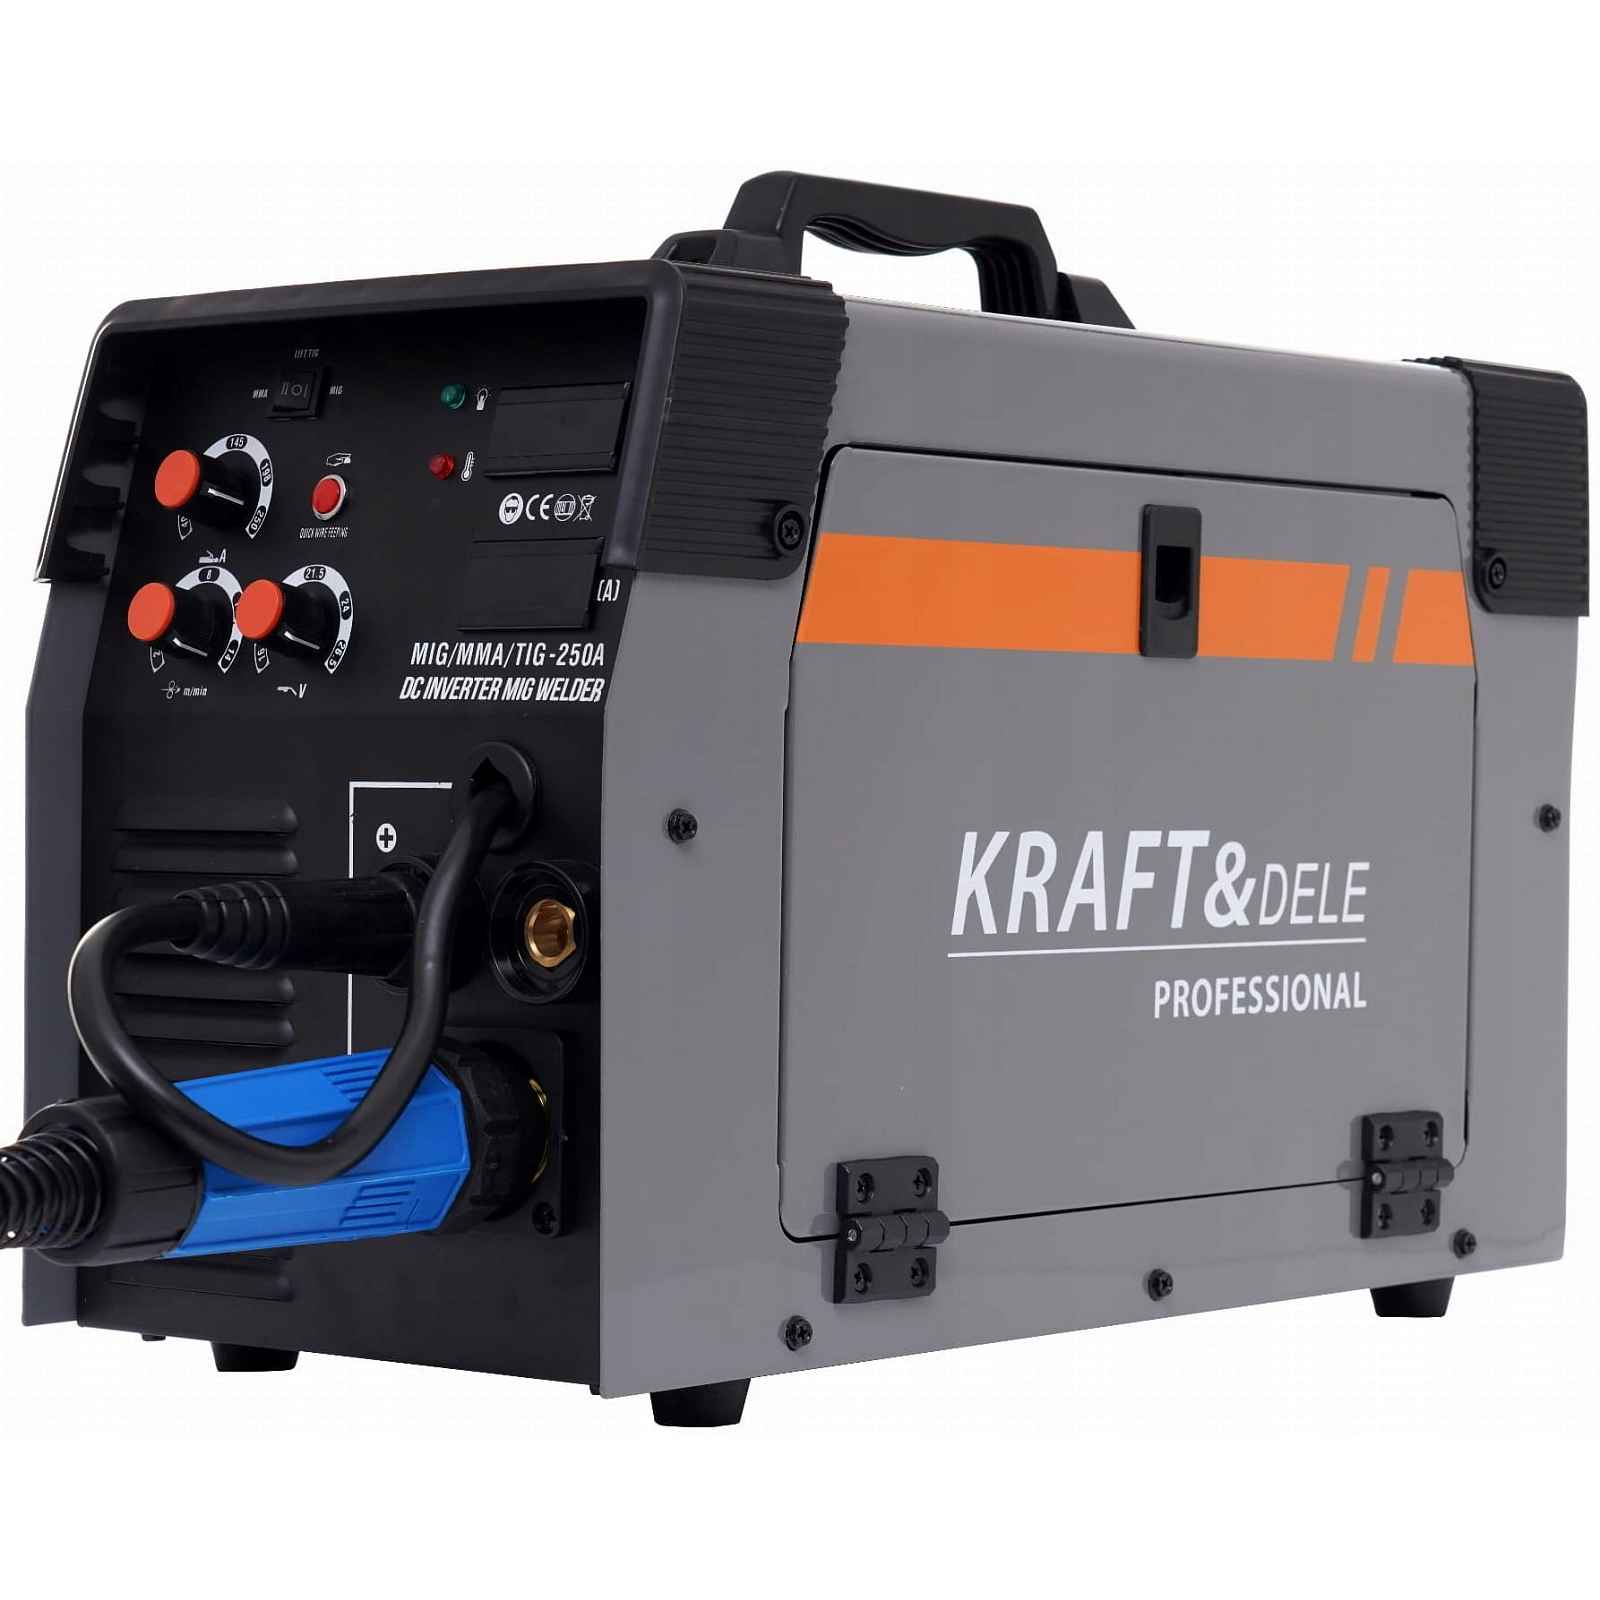
KD1884 je invertorová multifunkční svářečka podporující tři metody svařování: MIG/MAG, MMA a TIG. Zařízení založené na tranzistorech IGBT umožňuje regulaci proudu v rozsahu 40 až 250 A a práci s materiály, jako je ocel, legovaná ocel, nerezová ocel, měď a neželezné kovy. Celý popis ↓
Popis Svářečka MIG/MMA/TIG-250A KD1884 Kraft&dele
- Invertorová svářečka MIG/MMA/TIG 250A – Kraft&Dele KD1884
- Metody svařování MIG / MMA / TIG Rozsah proudu 40–250 A Pracovní cyklus 60% Hmotnost 13,5 kg
- Charakteristika zařízení
Technologie IGBT
Tranzistory IGBT kombinují snadnost ovládání polních tranzistorů s vysokým průrazným napětím a rychlostí přepínání bipolárních tranzistorů. V praxi to znamená stabilnější svařovací oblouk, menší ztráty energie a delší životnost součástí ve srovnání s zařízeními založenými na klasických transformátorech.
Zobrazit celý popis
Automatická kompenzace napětí
Elektronický systém průběžně koriguje kolísání napájecího napětí, což což se promítá do rovnoměrnosti parametrů svařování bez ohledu na kvalitu elektrické sítě – důležité při práci s dlouhými prodlužovacími kabely nebo v místech s nestabilním napájením.
Integrovaný podavač drátu
Vestavěný podavač drátu s regulací rychlosti v rozsahu 2,5 až 12 m/min eliminuje nutnost použití externího podavače při svařování metodou MIG/MAG. Vodicí válečky podporují dráty o průměrech 0,6 / 0,8 / 1,0 mm – plné i jádrové.
Mobilita a kompaktní konstrukce
Hmotnost 13,5 kg při výkonu 250 A je parametr charakteristický pro invertorová zařízení. Svařovací stroj je vhodný pro přepravu na pracoviště a pro použití v těžko přístupných místech, kde by transformátorová zařízení byla příliš těžká nebo objemná.
Podporované metody svařování
MIG/MAG
Poloautomatické svařování elektrodovým drátem v krytu aktivního (MAG) nebo neutrálního plynu (MIG). Optimální průměr drátu je 0,8 mm, zařízení podporuje také dráty 0,6 mm, 0,9 mm a 1,0 mm. Metoda používaná při svařování konstrukční oceli, karoserií a tenkostěnných prvků.
MMA
Svařování obalenými elektrodami – rutilovými, zásaditými a kyselými. Rozsah elektrod: 1,5 – 5,0 mm. Metoda nevyžaduje ochranný plyn, což usnadňuje práci venku i v polních podmínkách.
TIG
Svařování wolframovou elektrodou v krytu inertního plynu (argon). Rozsah elektrod: 1,6 – 5,0 mm. Metoda zajišťuje spoje s vysokou čistotou a estetikou – používá se u nerezové oceli, hliníku a mědi, když je vyžadována přesnost provedení.
- Použití
- Svařování prvků z uhlíkové a konstrukční oceli
- Zpracování nerezové a legované oceli
- Svařování mědi a neželezných kovů
- Opravy karoserií a klempířských prvků
- Výroba a opravy plotů, vrat a ocelových konstrukcí
- Dílenské a servisní práce v průmyslových podmínkách
- Svařování trubek a instalací z z nerezové oceli (metoda TIG)
- Terénní a montážní práce díky kompaktní konstrukci
Kompatibilita s elektrodovým drátem
Výrobce uvádí optimální práci s ocelovým drátem o průměru 0,8 mm. Zařízení podporuje také dráty o průměrech 0,6 mm, 0,9 mm a 1,0 mm – plné i jádrové. Minimální tloušťka svařovaného materiálu je více než 0,8 mm. Před výběrem drátu se ujistěte, že válečky podavače odpovídají zvolenému průměru.
Technická specifikace
ModelKD1884 MarkaKraft&Dele Metody svařováníMIG/MAGMMA, TIG Vstupní napětí230 V Frekvence50/60 Hz Zdánlivý výkon11,5 kVA Koeficient výkonu0,7 Rozsah svařovacího proudu40–250 A Pracovní cyklus60% Rychlost podávání drátu2,5–12 m/min Podporované průměry drátu (MIG)0,6 /0,8 / 1,0 mm Rozsah elektrod MMA1,5–5,0 mm Rozsah elektrod TIG1,6–5,0 mm Minimální tloušťka materiálu>0,8 mm TechnologieIGBT Hmotnost13,5 kg Návod k použitív češtině
Pracovní cyklus 60% – co to znamená v praxi
Pracovní cyklus určuje, po jakou dobu může zařízení během 10 minut pracovat nepřetržitě při jmenovitém proudu. Hodnota 60 % znamená 6 minut svařování a 4 minuty chlazení. Překročení pracovního cyklu vede k aktivaci tepelné ochrany. Při práci s nižšími proudy než maximální pracovní cyklus je úměrně delší.