Sherman Tig Ac/dc 210 Invertorová svářečka s pulsem 200A
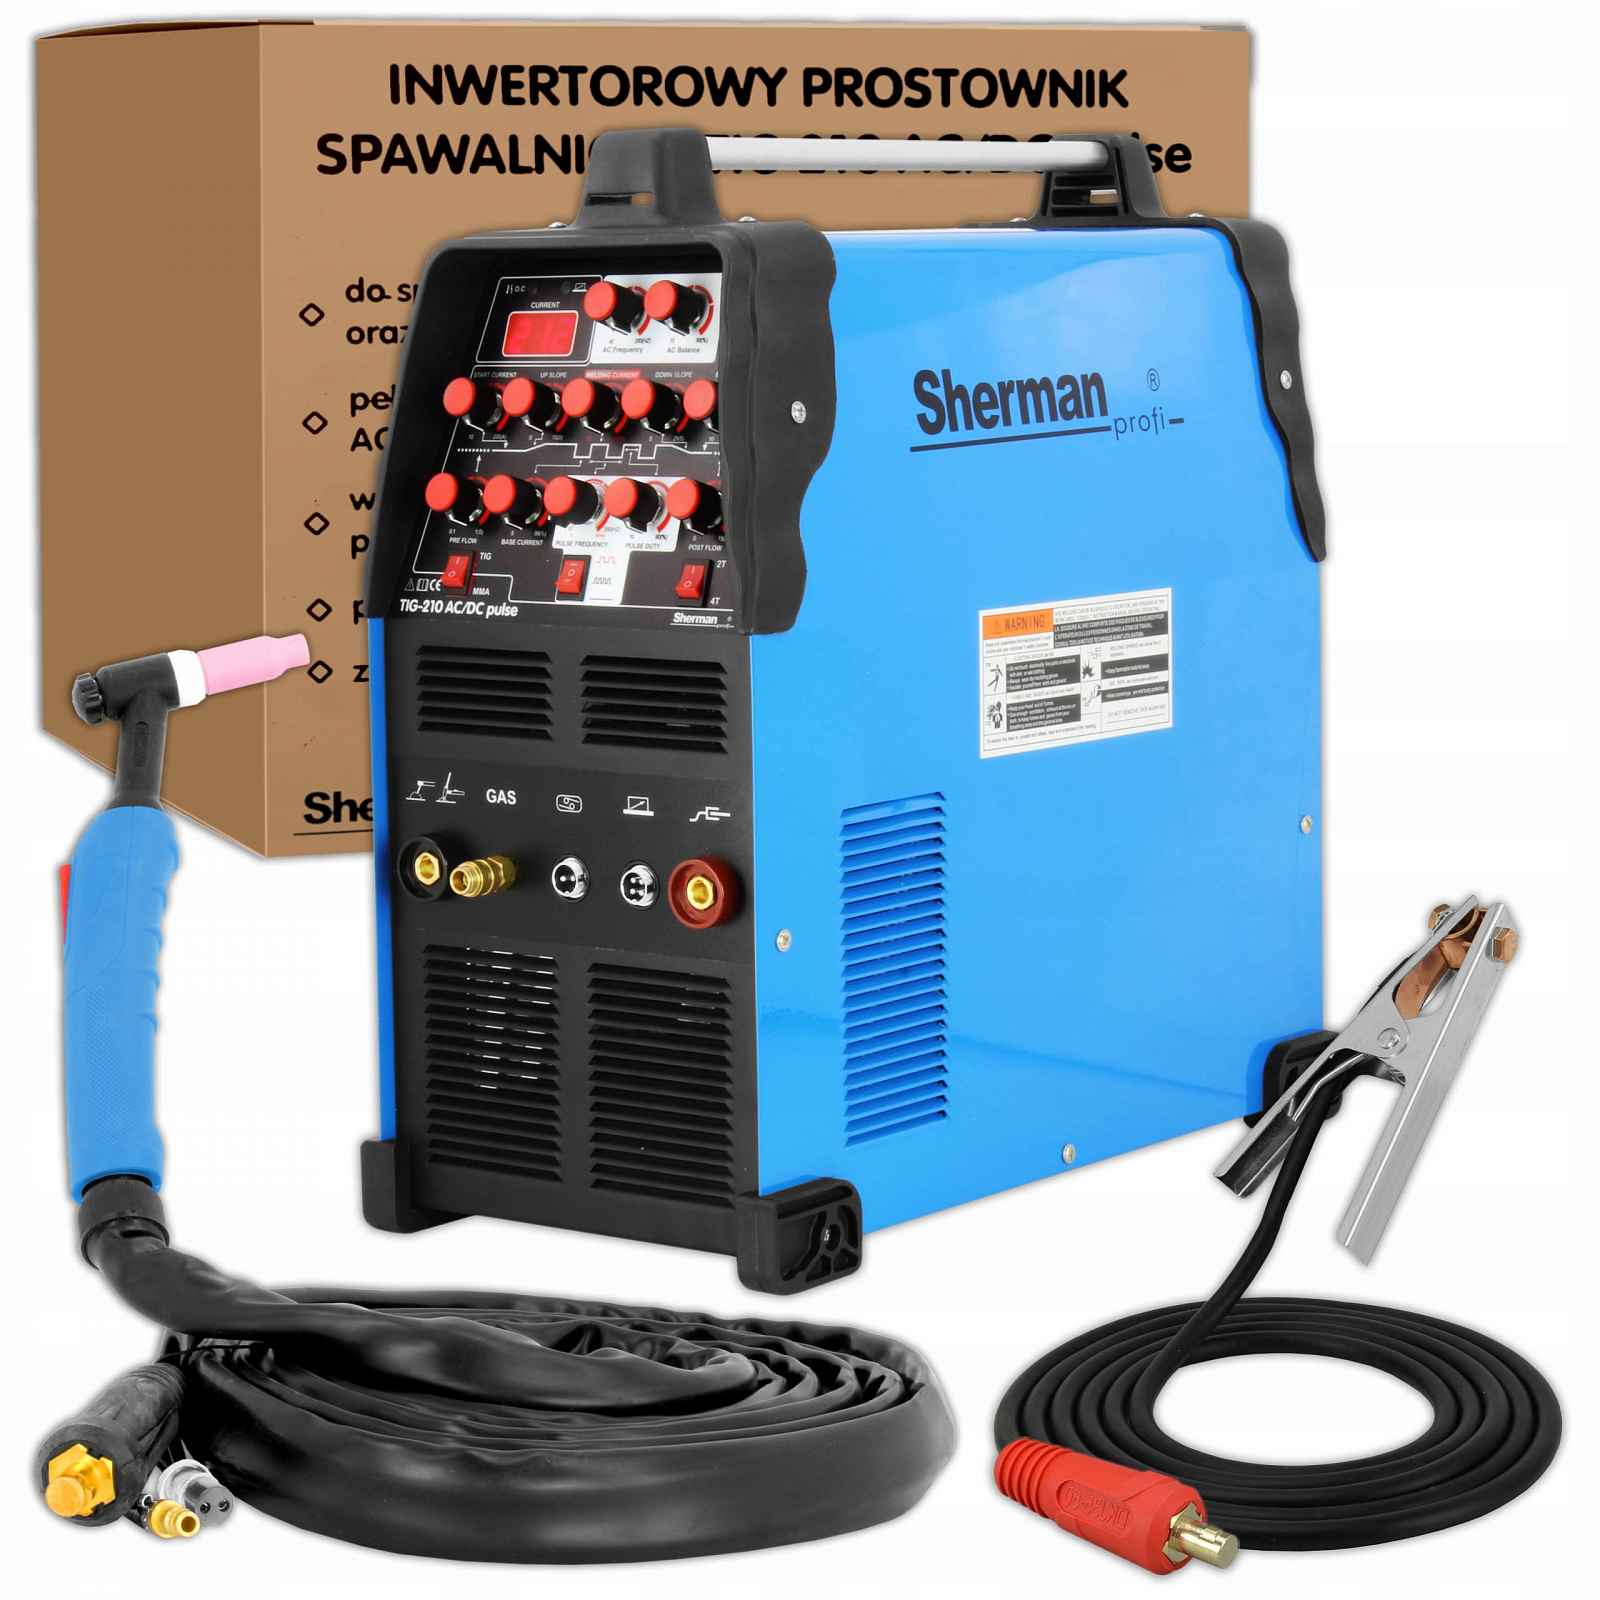
SHERMAN TIG 210 AC/DC PULSEZnačka: SHERMAN | Metody svařování: TIG AC/DC, MMA | Napájení: 230 V | Svařovací proud: 200 A | Účinnost: 60 %STANDARDNÍ VYBAVENÍSherman Svařovací stroj TIG 210 AC/DC pulseSvařovací držák T-26/4 mHromadný kabel 2,5 mNávod k použitíZáruční listSHERMAN TIG 210 ACDC PULZNÍ SVÁŘENÍZařízení nejnovější generace určené pro profesionální použití. Je vyroben v IGBT technologii a vybaven digitálním řízením .Použití invertorové technologie vedlo k výraznému snížení rozměrů a hmotnosti zařízení , což umožňuje jejich provoz i na obzvláště obtížně přístupných místech.Používá se pro ruční svařování následující metodou:TIG svařování oceli a neželezných kovů stejnosměrným a střídavým proudem.MMA (pokrytá elektroda).Svářecí stroj umožňuje plné nastavení a řízení všech svařovacích parametrů, a to jak charakteristik oblouku , tak i pulzů .Během svařování TIG je možné nastavit nárůst a pokles proudu, předfuk a dofuk plynu, jakož i parametry pulzního a střídavého proudu .Má HF zapalování, funkci 2T/4T a displej zobrazující svařovací proud . Zařízení se vyznačuje vynikajícími svařovacími vlastnostmi a je obzvláště doporučováno pro profesionály.Je široce použití jak ve výrobě, tak i v servisních pracích. Je určen pro použití v uzavřených a zastřešených místnostech.TECHNICKÉ PARAMETRYNapájecí napětí AC 230 V ±10% 50 HzMaximální příkon 4,6 kVAJmenovitý svařovací proud / pracovní cyklus MMA: 180 A / 60 %; TIG 200 A / 60 %Jmenovité napětí ve stavu bez zatížení 70 VMaximální odběr proudu 36,5 AZabezpečení sítě 25 AHmotnost (bez příslušenství) 15 kgRozměry 510 x 235 x 510 mmStupeň ochrany IP21ROZSAHY REGULACE PARAMETRŮPředvýtok plynu 0,1 – 1 sPlynový průtok 0 – 15 sNárůst proudu 0 – 10 sSnížení proudu 0 – 25 sPočáteční proud 10 – 200 ASvařovací proud: TIG: 10 - 200 A MMA: 10 - 180 AZákladní proud 5 – 95 % svařovacího prouduPříkon kráteru 10 – 200 AFrekvence pulsu 0,5 – 5 Hz & 10 – 200 HzŠířka pulsu 10 – 90 %Frekvence AC 40 – 200 HzVyvážení AC 10 – 90 %TECHNOLOGIE IGBT Základem konstrukce systému pro zpracování elektrické energie svařovacího stroje jsou elektronické obvody vyrobené technologií IGBT umožňující práci v frekvenčním rozsahu nad 200 kHz. STUPEŇ OCHRANY IP určuje, do jaké míry je zařízení odolné vůči pronikání pevných a vodních nečistot dovnitř. IP21 znamená, že zařízení je přizpůsobeno pro práci v uzavřených prostorách. OCHRANA PROTI PŘEHŘÁTÍ Modul IGBT je chráněn před přehřátím pomocí ochranné instalace, která vypne svařovací obvod zařízení. Po několika minutách dojde k ochlazení svařovacího stroje na teplotu umožňující jeho opětovné automatické zapnutí MMA Metoda, při níž se používá obalovaná elektroda, sestává z kovového jádra pokrytého obalem. Svařovač podává elektrodu při jejím roztavení do svařovaného předmětu tak, aby udržel oblouk o konstantní délce.TIG AC/DC Umožňuje svařování metodou TIG střídavým proudem. Je to nezbytné pro svařování hliníku a jeho slitin. HF Svařování wolframovou elektrodou v ochranném krytu plynů s pilotním obloukem (bezdotykovým) PRACOVNÍ CYKLUS Pracovní cyklus je založen na 10 minutovém období. Pracovní cyklus 60 % znamená, že po 6 minutách provozu zařízení je vyžadována 4minutová přestávka. Pracovní cyklus na 100 % znamená, že zařízení může pracovat nepřetržitě a bez přerušení. PROUD DRŽENÍ TĚLA Proud je zodpovědný za udržování procesu svařování, spodní hodnota proudového impulsu. Usnadňuje kontrolu množství tepla přiváděného do materiálu. POČÁTEČNÍ PROUD Příkon se objeví v obvodu po stisknutí tlačítka v rukojeti. Čím vyšší je počáteční proud, tím je oblouk jednodušší zapálení. Při svařování tenkých plechů však může příliš vysoká hodnota počátečního proudu vést k spálení plechu. V některých režimech svařování proud neroste za účelem zahřátí svařovaného prvku.PROUD KRÁTERU Proud se používá v některých režimech svařování, kdy oblouk není zhasnut ihned po fázi klesání svařovacího proudu. Umožňuje vyplnění kráteru