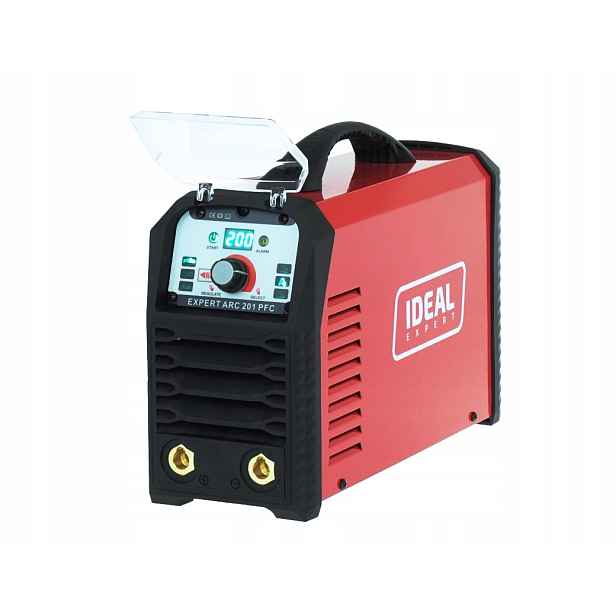
Invertorová Svářečka Ideal Maxtig 232 Ac DC Digital Tig Mma Puls Alu 200A 230V
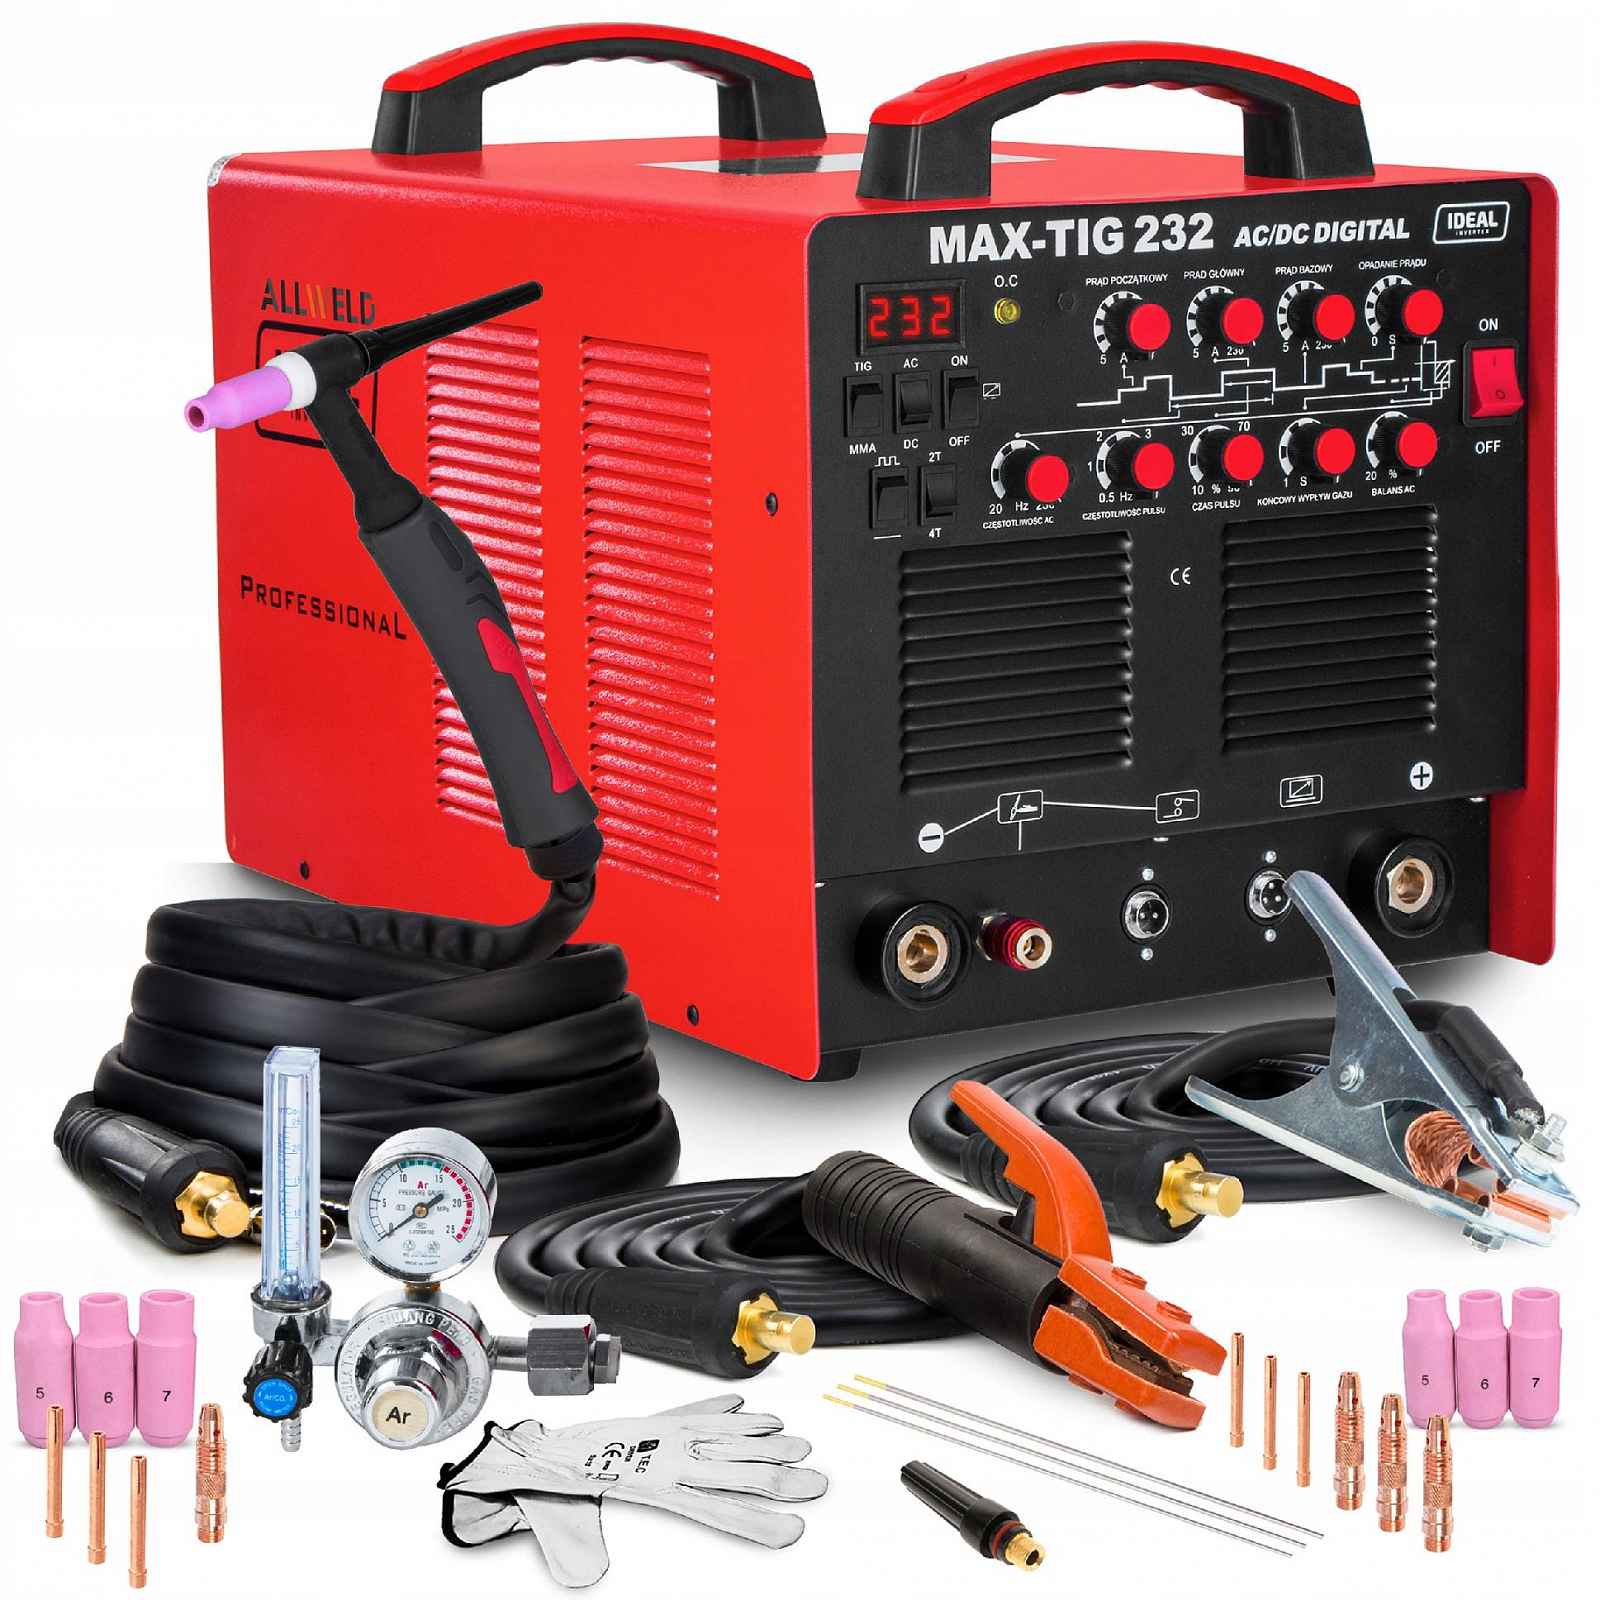
INVERTOROVÁ SVÁŘEČKA IDEAL MAX-TIG 232 AC DC DIGITAL SADA#0 Výrobce: IDEAL ║ Metody svařování: TIG DC, PULS, MMA ║ Napájení: 230 V ║ Svařovací proud: 200 A ║ Účinnost: 60 % PEVNÁ A SNADNO OVLADATELNÁ SVÁŘEČKA TIG AC DC – PLYNULÁ REGULACE POMOCÍ KNOFLÍKŮ! AKČNÍ SADA – balíček EASY pro uživatele, kteří vlastní láhev a přilbu.KLASICKÁ SVÁŘEČKA TIG AC/DC IDEAL MAX-TIG 232 POZNEJTE JEJÍ VÝHODY TIG AC – svařování hliníkemTIG DC – svařování černé oceli, kyseliny a nerezuPULS – vynikající kvalita svaru v režimu AC a DCVysoký výkon 200 A v cyklu 60 %Bezkontaktní iniciace oblouku HFJednoduchá obsluha – vše regulujeme pomocí otočných knoflíků!Digitální displej – vynikající kontrast usnadňuje čteníSvařování metodou MMA (obalovanou elektrodou)Plynulá regulace parametrůRežim 2t/4tFunkce usnadňující svařování elektrodouHOT STARTARC FORCEANTI STICKNapájeno na 230 VRukojeti usnadňují přepravuOchrana proti přetíženíMožnost připojení dálkového ovládání pedáluV balení je 4metrový držákRychlospojka pro připojení plynuVýkonný ventilátorSvařovací stroj IDEAL MAX-TIG 232 je moderní svařovací stroj TIG DC. Vestavěný PULS umožňuje svařování velmi tenkých prvků, snížení lineární energie oblouku a tím i snížení přehřátí nebo přepálení svařovaných materiálů. Zařízení má velmi jednoduché ovládání pomocí otočných knoflíků, kterými provádíme nejdůležitější nastavení, jako jsou: svařovací proud, odtok plynu. Z ovládacího panelu také pomocí spínačů vybíráme metodu svařování (TIG nebo MMA) a funkce pulsu (svařování TIG bez pulsu, svařování TIG s vysokofrekvenčním pulsem, svařování TIG s nízkofrekvenčním pulsem). Zařízení je vybaveno svařovacím držákem TIG SR 26 o délce 4 m. Ke každému držáku přidáváme startovací spotřební díly, díky čemuž je držák vyzbrojen a připraven k práci. Navíc jsou všechny náhradní díly držáku snadno dostupné a lze je zakoupit za atraktivní ceny.AC BALANS – možnost regulace poměru trvání kladné a záporné polarizace v jednom období. Regulace vyvážení určuje množství přiváděného tepla do materiálu a tvar a zatavení svaru. Regulace vyvážení má také vliv na zatížení wolframové elektrody. Při obrácené polarizaci v metodě TIG platí, že čím kratší je kladná fáze (menší vyvážení), svar je užší a zatavení větší. Zvýšením rovnováhy získáme lepší čištění, širokou spáru a mělčí zatavení. AC TIG – funkce svařování střídavým proudem, umožňující kvalitní svařování hliníku. Umožňuje účinně odstranit oxidy hliníku a udržet jezírko v čistém stavu. Frekvence AC vyjádřená v Hz udává, kolik cyklů střídavého proudu připadá na sekundu, optimální rozsah regulace je 80-120 Hz. Čím vyšší je frekvence, tím lepší je kvalita svaru a lepší zaměření oblouku PULS – zajišťuje lepší přenos pojiva do svařovaného materiálu, což zásadně zlepšuje kontrolu nad procesem svařování a kvalitu samotného svaru. Použití pulzního proudu umožňuje získat svar vyznačující se drobnokrystalickou strukturou a odolností proti vzniku horkých trhlin. Umožňuje práci ve všech polohách a je obzvláště užitečná pro nucené polohy. Zajišťuje menší vliv tepla a funguje v případě tenčích materiálů nebo těch s vysokou tepelnou vodivostí, jako je například slitiny hliníku. Snižuje množství odštěpků. PRE GAS – odtok plynu před zapálením oblouku. Chrání jezírko před škodlivými účinky atmosférického vzduchu. Předběžně čistí svařovaný materiál. Regulace vyjádřená v sekundách. POST GAZ – odtok plynu po svařování. Chrání jezírko před škodlivými účinky atmosférického vzduchu. Nedostatek dodatečného plynového krytu může způsobit oxidaci svaru. Regulace vyjádřená v sekundách. SBÍRÁNÍ PROUDU / ZHASNUTÍ OBLOUKU – umožňuje pomalejší chlazení jezírka a lepší vyplnění pojivem. Postupně snižuje hodnotu svařovacího proudu od základní hodnoty k zadané konečné hodnotě. Výrazně snižuje riziko vzniku kráteru, tedy svařovací vady, která zvyšuje riziko praskání svaru. NASTAVENÍ PROUDU – postupně zvyšuje svařovací proud od počáteční hodnoty k základní hodnotě. Odstraňuje riziko počátečního rozstřiku a snižuje riziko přepálení svařovaného materiálu. V metodě TIG navíc snižuje spotřebu wolframové elektrody a samotného držáku. ANTI-STICK – umožňuje svářeči snadné oddělování (odečítání) elektrody od výrobku bez rizika poranění zraku. V případě zkratu (pokud k němu dojde) se po krátké přestávce svařovací proud automaticky sníží. Po oddělení elektrody od prvku zdroj automaticky obnoví svou funkci. Zlepšuje účinnost svařování, zkrat elektrody je